
La décoration florale confère du caractère à une ceinture en cuir, mais le processus de fabrication doit être adapté au motif et à la commande. La sculpture à la main crée un motif par incisions et impressions successives. L'estampage ou le gaufrage à la machine transfèrent un motif à partir d'une matrice, d'une plaque ou d'un rouleau. Ces deux techniques requièrent un matériau approprié et une finition maîtrisée.
Ce choix influe sur le développement, la reproductibilité, la main-d'œuvre et les coûts d'outillage. Il n'établit ni un classement de qualité universel ni une profondeur fixe. Pour un aperçu plus complet des options décoratives, consultez le guide d'ornementation des courroies.
Cette comparaison explique les processus, les questions matérielles à résoudre et les preuves que les acheteurs devraient demander avant d'approuver un programme de ceintures florales.
Qu’est-ce que le travail du cuir et comment ça fonctionne ?
Le terme « travail du bois » est un terme décoratif général qui englobe la sculpture et l'estampage. Dans les techniques florales traditionnelles, un artisan peut découper les contours à l'aide d'un couteau pivotant, puis utiliser des tampons individuels pour créer le relief et la texture. Chaque motif travaillé à l'aide d'un outil spécifique varie selon la séquence des étapes et le type d'outil.
Le couteau pivotant et le mouvement de base de la sculpture
Un couteau pivotant permet des découpes précises le long du motif. La forme de la lame, son tranchant, sa prise en main et l'état du cuir influencent le résultat. La découpe doit laisser suffisamment de matière pour la fonction de la ceinture ; sa profondeur et son angle ne doivent pas être identiques pour tous les motifs.
Les informations de Tandy sur les couteaux pivotants présentent des outils de sculpture conçus spécifiquement à cet effet. Les dimensions et la numérotation des outils varient selon les fournisseurs ; il est donc important de préciser le résultat souhaité et de choisir un outil adapté plutôt que de considérer une lame numérotée comme une norme universelle.
Cuir de revêtement : pourquoi l’humidité est importante
Le tressage consiste à préparer le cuir à outils en l'humidifiant afin de pouvoir le travailler. Un taux d'humidité trop élevé ou trop faible peut nuire au résultat, mais il n'existe pas de pourcentage d'humidité universel qui convienne à tous les tannages, finitions et conditions d'atelier.
Déterminez la méthode de préparation sur un échantillon et examinez le résultat après séchage. Une empreinte de l'ongle ou une sensation de fraîcheur peuvent être des observations techniques, et non une mesure d'humidité précise. Les humidifications répétées peuvent également affecter la couleur et la forme ; tenez donc compte du séchage et de la finition lors de l'examen de l'échantillon.
Timbres courants utilisés dans les motifs floraux
Les biseauteurs enfoncent les zones sélectionnées près des découpes pour créer du relief. Les veineurs ajoutent des impressions répétées imitant des veines, tandis que les ombres en forme de poire sculptent les zones ombrées. Les outils d'arrière-plan permettent de texturer les espaces en creux et de séparer les motifs.
Ces outils sont choisis et combinés en fonction du motif. Un tampon camouflage et un outil de fond ne sont pas identiques, et un motif floral ne nécessite pas l'utilisation systématique de quatre outils. Les fiches d'instructions de sculpture de Tandy montrent comment les différents outils contribuent aux effets décoratifs.
En quoi la gravure à la main diffère-t-elle de l'estampage à la machine ?
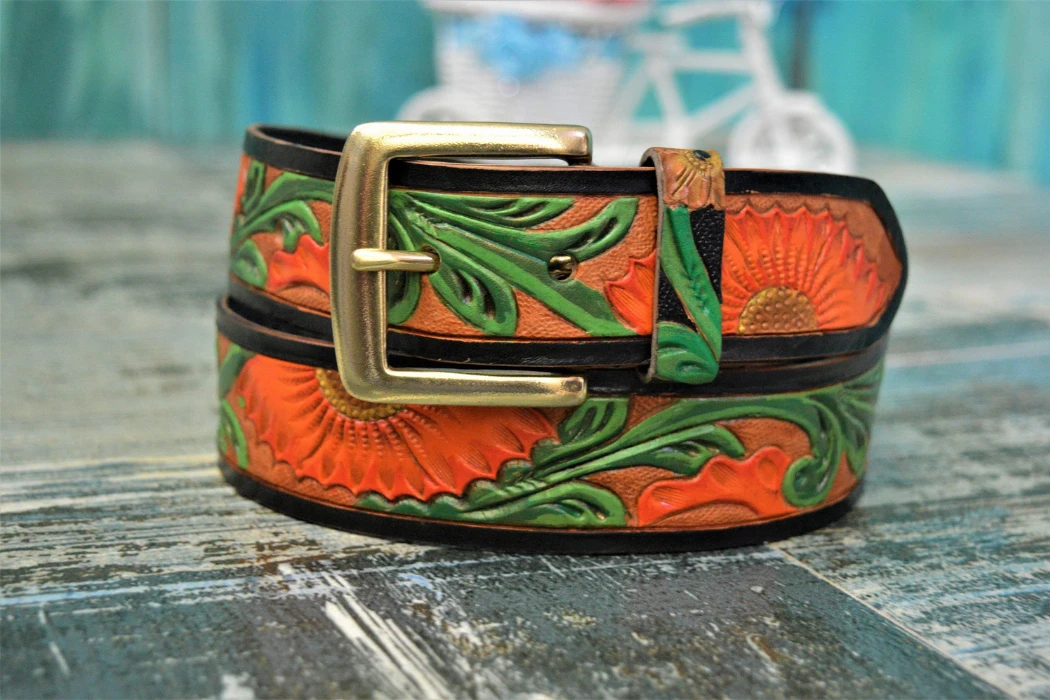
La sculpture à la main permet de réaliser le motif par étapes successives. L'emboutissage mécanique transfère la géométrie de l'outillage par un processus de pression contrôlé. Les deux procédés peuvent créer du relief et présenter des variations ; l'échantillon approuvé doit définir les critères d'acceptabilité.
Profondeur et dimension : sculpture et relief en relief
L'usinage manuel permet de créer des formes locales et de petites différences entre les pièces. Une matrice bien conçue peut également présenter un relief détaillé et non un simple contour plat. La profondeur dépend de l'outil, du matériau et du procédé, et non pas seulement du mode d'exécution (manuel ou mécanisé).
Comparez les échantillons réels sous un éclairage uniforme et après la finition souhaitée. Des découpes trop profondes peuvent compromettre une fine lanière, tandis qu'un motif peu profond peut être un choix esthétique délibéré. Évitez de définir un seuil fixe en millimètres pour la « qualité artisanale ».
Plaques d'outillage et réglage de la presse
Le matériau et la fabrication de l'outillage doivent être adaptés au visuel, à la finition, à la presse et à l'utilisation prévue. Le laiton ou d'autres matériaux peuvent être envisagés, mais aucun matériau ni tonnage de presse n'est imposé pour tous les modèles de courroie.
Définir la longueur de répétition, le repérage, le jeu aux bords et le traitement des joints selon un motif répétitif. La température, la pression et le temps de maintien dépendent du matériau et du procédé. Examiner l'échantillon d'outillage avant la production en série et convenir des responsabilités en matière de maintenance et de remplacement des outils.
Exigences en matière de compétences et de formation
La sculpture à la main repose sur la maîtrise des outils et du matériau. La production par presse exige également des compétences en matière de réglage, d'alignement, de manipulation et de contrôle. La durée de la formation ne peut être réduite à un nombre universel d'années pour une méthode et de jours pour l'autre.
Évaluer les capacités démontrées à l'aide d'échantillons représentatifs et d'une explication claire du processus. Lorsqu'une commande implique plusieurs opérateurs, définir ensemble la variation acceptable au sein du lot.
| Facteur | Sculpture à la main | estampage à la machine |
|---|---|---|
| Création de modèles | Découpes individuelles et empreintes d'outils | Transfert à partir de l'outillage préparé |
| Concentration des compétences | Contrôle des outils et mise en forme locale | Outillage, configuration, enregistrement et contrôle des processus |
| Profondeur | Cela dépend du motif, du cuir et de la technique. | Cela dépend du relief, du cuir et des conditions de pression. |
| Variation de lot | Accepter une variation acceptable du travail manuel | Contrôler la variation des matériaux et des procédés |
| Base commerciale | Devis pour la main-d'œuvre et le développement de la conception | Devis pour l'outillage, la configuration et la production de la conception |
Quel type de cuir est le plus adapté aux motifs floraux ?
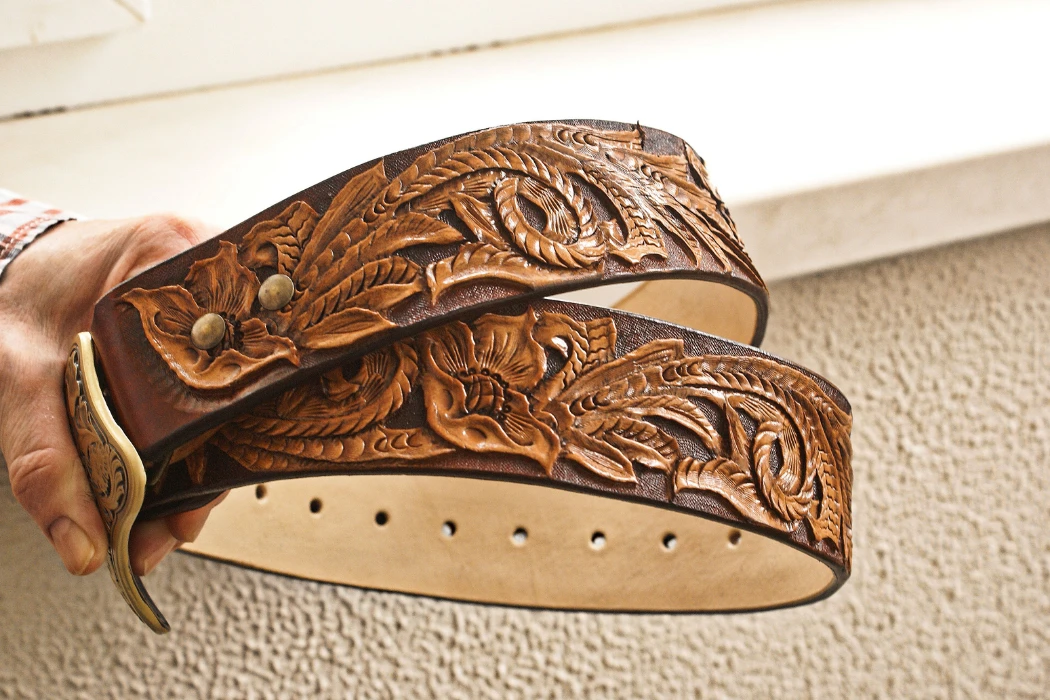
Le cuir tanné végétal adapté est un point de départ courant pour la sculpture traditionnelle sur cuir. Choisissez un cuir conçu à cet effet, puis testez le motif et la finition. Le gaufrage est un procédé plus général qui peut être utilisé sur d'autres cuirs appropriés et des matériaux synthétiques.
Pourquoi le cuir à outils tanné végétal est-il si courant ?
Le cuir à outils est choisi pour sa réactivité à la coupe, au façonnage et à l'impression. Par exemple, le cuir à outils naturel de Hermann Oak est un matériau spécifique à ce fournisseur, développé pour ce type de travail. Cela ne signifie pas pour autant que tous les cuirs tannés végétaux se valent.
N’affirmez pas que le cuir tanné au chrome ne peut pas supporter les motifs imprimés ni que sa décoration disparaît en quelques jours. Le gaufrage mécanique et le travail traditionnel du cuir humide sont deux procédés différents. Validez la méthode choisie en fonction du résultat final et de la qualité de fabrication.
Grain entier, grain corrigé et sculpture
Le terme « plein grain » désigne le bois conservant son grain apparent. Le terme « grain de surface » est plus général et ne doit pas être systématiquement assimilé à un ponçage. Renseignez-vous sur la correction du grain, la finition et les recommandations du fournisseur quant à la sculpture sur ce matériau.
Une finition trop épaisse ou inadaptée peut affecter la réactivité de l'outil. Les variations naturelles peuvent également modifier l'apparence d'un motif floral. Il est donc préférable d'examiner le cuir lui-même et de définir les marques et l'emplacement du motif acceptables plutôt que de se fier à une étiquette de qualité comme garantie.
Épaisseur du cuir en onces et en millimètres
Dans le commerce du cuir, l'épaisseur est généralement exprimée en onces. Le tableau d'épaisseur de Tandy utilise environ 1/64 de pouce, soit 0.4 mm, par once. Il ne faut pas confondre cette convention avec le pesage d'une ceinture finie en onces par pied carré.
Le motif, la profondeur de la découpe, la doublure et l'ajustement de la boucle déterminent l'épaisseur idéale. Un cuir fin peut supporter quelques ornements, tandis qu'un motif profondément sculpté nécessite une quantité suffisante de matière. Un cuir plus épais n'est pas forcément synonyme de ceinture plus confortable ou plus résistante.
| Épaisseur commerciale | Équivalent métrique approximatif | Comment utiliser la figure |
|---|---|---|
| 4-5 onces | 1.6 – 2.0 mm | Référence de conversion, et non une recommandation de produit universelle |
| 6-7 onces | 2.4 – 2.8 mm | Vérifier l'épaisseur réelle et la décoration prévue |
| 8-9 onces | 3.2 – 3.6 mm | Évaluer avec la construction complète de la courroie |
| 10 oz | À propos de 4.0 mm | Vérifiez la température, le poids et le jeu de la boucle. |
| 12 oz | À propos de 4.8 mm | Ne présumez pas qu'une plus grande épaisseur signifie une meilleure qualité |
Les courroies estampées à la machine peuvent-elles égaler la qualité des courroies travaillées à la main ?
Ils peuvent répondre à un cahier des charges de conception exigeant, mais l'aspect final et les spécifications de production doivent être clairement définis. Comparez les échantillons pour vérifier la netteté du motif, l'intégrité du matériau, la finition et la confection. Ni l'uniformité ni les variations visibles à l'œil nu ne constituent un défaut en soi.
Là où les résultats peuvent différer
Le travail manuel permet des choix locaux quant à la forme et aux détails, tandis qu'une matrice reproduit une géométrie prédéfinie. Un modèle pressé peut présenter un relief important et des variations naturelles de matière. La brillance ou la profondeur, à elles seules, ne permettent pas d'authentifier avec certitude la méthode de production.
Si l'histoire de la marque repose sur la sculpture à la main, demandez une description claire du processus et des preuves du travail effectué. Ne qualifiez pas un motif pressé de entièrement sculpté à la main simplement parce que la teinture ou la finition a été appliquée manuellement.
Cohérence des lots pour les programmes de marques privées
L'outillage peut favoriser la répétabilité, mais l'état du matériau, le positionnement et les réglages de la presse doivent rester rigoureux. Conservez une référence approuvée pour le placement du motif, l'alignement des bords et la profondeur d'impression acceptable.
Une plaque stockée peut faciliter une nouvelle commande, à condition que son état et le matériau restent adaptés. Convenez des modalités de stockage et d'entretien, et revérifiez les premiers exemplaires produits. L'usure des outils et les changements de matériaux peuvent impacter une nouvelle commande, même si le visuel reste inchangé.
Approches hybrides : Finition manuelle après pressage
Un procédé de fabrication peut associer un modèle de base pressé à des détails manuels sélectionnés ou à des finitions appliquées à la main. L'équilibre dépend du design et des capacités disponibles. Il n'est pas systématiquement moins cher ou plus complexe que les autres méthodes.
Demandez précisément quelles opérations sont manuelles et lesquelles nécessitent des outils. Approuvez l'échantillon obtenu et utilisez une terminologie produit exacte. Pour les choix de couleurs et de finitions, consultez le guide des finitions de courroies.
Comment les délais de production et les quantités minimales de commande varient-ils selon les méthodes ?
Comparez le processus complet, et non une estimation de gravure manuelle à un seul cycle de presse. La préparation des matériaux, l'alignement, le séchage, la finition, l'assemblage et le contrôle qualité contribuent tous au rendement. Les quantités minimales varient selon le fournisseur et le projet.
Temps de travail manuel vs. temps de cycle de presse
La complexité des motifs, leur couverture et leurs finitions influent sur le travail manuel. La production par presse ajoute l'outillage et la mise en place, et le cycle complet inclut la manutention. Un temps universel par tapis roulant ne peut s'appliquer à tous les motifs floraux.
Demandez au fournisseur de bien distinguer les étapes de développement et de production. Si la commande requiert un processus artisanal particulier, vérifiez la capacité de production disponible plutôt que de supposer qu'il est possible d'embaucher immédiatement des opérateurs supplémentaires.
Implications de la quantité minimale de commande pour les petites et les grandes commandes
Les frais d'outillage peuvent être importants pour une petite commande, mais le travail manuel n'implique pas automatiquement une faible quantité minimale de commande. L'approvisionnement en matériaux, la couleur, la quincaillerie et l'organisation de la production peuvent fixer des quantités minimales pour les deux options.
La quantité minimale de commande (MOQ) indiquée par Hoplok pour les ceintures est de 300 pièces en cuir ou de 1 000 pièces en polyuréthane. Veuillez aborder la question du visuel et de la méthode proposée lors de l'établissement du devis ; ne présumez pas que le même procédé de décoration est disponible pour chaque matériau ou commande.
Facteurs de coûts que les acheteurs devraient se renseigner
Les coûts liés au développement artistique, à l'outillage, à la main-d'œuvre, au cuir, aux finitions et à l'assemblage doivent être comptabilisés séparément. Il convient de préciser la propriété et les droits d'utilisation de tout outillage spécifique, ainsi que les conditions de modification et de remplacement. Les frais d'outillage forfaitaires doivent avoir un périmètre clairement défini.
Pour un cadre de devis plus complet, consultez les facteurs de coûts de fabrication des ceintures en cuir . Comparez les modèles et les quantités équivalents plutôt que de supposer qu'une méthode est toujours plus avantageuse pour un volume donné.
| élément de planification | Route artisanale | Route tamponnée à la machine |
|---|---|---|
| Développement | Modèle et échantillon représentatif de travail manuel | Œuvre d'art, outil et échantillon d'empreinte |
| Temps de production | Citez le flux de travail manuel complet | Traitement des devis, pressage, finition et assemblage |
| Minimum de commande | Confirmer les matériaux et la capacité | Confirmer les matériaux, l'outillage et les capacités |
| Commandes | Conserver les références de processus et d'apparence | Vérifier l'état des outils et la consistance des matériaux |
| Réclamation relative au produit | Décrire les opérations manuelles vérifiées | Décrivez avec précision le marquage et tout travail manuel supplémentaire. |
Questions fréquemment posées
Quelle est la différence entre le cuir travaillé et le cuir gaufré ?
Le terme « outillage » englobe la sculpture décorative et l'estampage. Le gaufrage consiste à transférer un motif par l'intermédiaire d'outils et de pressions. Les termes techniques se chevauchant, il est préférable de demander la description du procédé exact plutôt que de supposer qu'un seul mot suffit à prouver qu'il s'agit d'une sculpture à la main.
Peut-on travailler le cuir pleine fleur ?
L'adéquation dépend du traitement du grain, de la finition, du tannage et de l'épaisseur. Le terme « pleine fleur » ne constitue pas une spécification complète. Il est conseillé de tester le cuir sélectionné avec le patron prévu.
Quel cuir est le meilleur pour les ceintures porte-outils ?
Pour la sculpture traditionnelle sur cuir, on utilise généralement un cuir tanné végétal adapté. Choisissez l'épaisseur et la trempe en fonction du motif, puis évaluez l'échantillon décoré et assemblé.
Combien de temps faut-il pour fabriquer une courroie à la main ?
Le délai dépend de la complexité du motif, de son niveau de détail, de sa préparation et de ses finitions. Demandez un devis pour le visuel proprement dit et distinguez le temps de réalisation du délai de production total.
Le cuir travaillé est-il du vrai cuir ?
Le terme « travail du cuir » désigne un décor, et non une preuve de composition. Le cuir véritable peut être travaillé, et certains matériaux synthétiques peuvent présenter des motifs en relief. Il convient de vérifier la nature du support indépendamment de l'allégation décorative.
Quels outils sont nécessaires pour le travail du cuir ?
La sculpture florale traditionnelle peut nécessiter un couteau pivotant, des tampons adaptés, un maillet, une surface de travail stable et un moulage contrôlé. Le choix des outils dépend du motif et de la technique ; tous les modèles ne requièrent pas le même ensemble.
Le cuir estampé à la machine peut-il imiter le cuir sculpté à la main ?
Un outil précis peut produire un motif en relief convaincant, et certaines techniques nécessitent un travail manuel supplémentaire. Vérifiez le processus si l'authenticité du travail artisanal est importante pour vous. L'apparence seule ne permet pas de déterminer comment le motif a été réalisé.
Quel est le grammage du cuir utilisé pour les ceintures ?
Il n'y a pas de poids unique requis. L'épaisseur doit être adaptée à la largeur, au motif, au nombre de couches, à la trempe et au bouclage. Utilisez la conversion once-millimètre comme référence de mesure, puis validez l'échantillon.
Méthode d'outillage adaptée à votre programme de courroies
Choisissez d'abord l'aspect, puis convenez du matériau, du procédé, des variations acceptables et des conditions commerciales. Un échantillon complet concrétise ces décisions et permet de décrire précisément la sculpture à la main, l'estampage ou la finition hybride.
Pour un projet de ceinture en cuir décorée Hoplok , veuillez fournir le motif, la référence de finition et les quantités afin que l'équipe puisse confirmer la faisabilité de la production. Les échantillons de ceintures prennent généralement 2 à 3 semaines et la production en série 60 à 90 jours ; la disponibilité des outils, des matériaux et les approbations nécessaires doivent être confirmées pour la commande finale.






