Perforer une simple rangée de trous dans une ceinture en cuir paraît simple, mais c'est l'une des étapes les plus exigeantes en matière de personnalisation de ceintures . Un trou de travers, un bord déchiré ou un espacement irrégulier peuvent transformer une ceinture brogue haut de gamme en un lot invendu. Pour les acheteurs B2B qui recherchent des ceintures personnalisées, comprendre le fonctionnement de la perforation CNC fait toute la différence entre commander à l'aveugle et commander en toute confiance.
Le poinçonnage CNC utilise une presse à commande numérique pour découper des trous dans le cuir avec une grande précision, généralement de l'ordre de ±0.05 mm à ±0.1 mm . C'est cette régularité qui distingue les véritables modèles de chaussures brogues — des rangées de petites perforations régulièrement espacées — des imitations poinçonnées à la main. Cette méthode permet de contrôler la taille, l'espacement et la profondeur des trous sur des milliers d'unités, sans aucune dérive.
Mais la qualité du poinçonnage ne dépend pas uniquement de la machine. Le type de cuir, son épaisseur, la complexité du motif et les contrôles qualité influent tous sur le résultat final. Les sections suivantes détaillent chacun de ces facteurs, en commençant par une comparaison entre le poinçonnage CNC, les méthodes manuelles et laser.
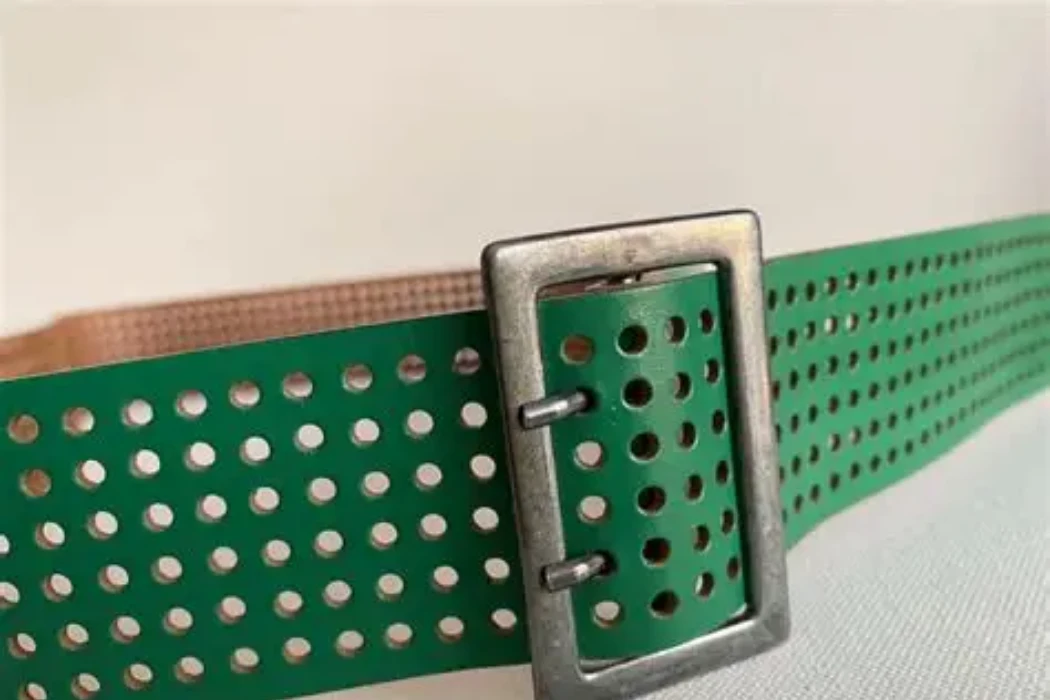
Qu’est-ce que le poinçonnage CNC et en quoi diffère-t-il de la perforation manuelle ?
Le poinçonnage CNC est une méthode de découpe de trous dans le cuir, pilotée par ordinateur, qui utilise un fichier de motif numérique et une presse mécanique ou hydraulique. La machine lit le motif, positionne le cuir et poinçonne chaque trou avec une précision constante. Ce procédé diffère du poinçonnage manuel, où l'opérateur utilise un outil à main et évalue l'espacement à l'œil nu. Le poinçonnage CNC offre des tolérances plus strictes et permet de reproduire parfaitement un motif, même pour de grandes séries.
Le processus de poinçonnage CNC de base
Un système de poinçonnage CNC (Commande Numérique par Calculateur) suit quelques étapes claires et répétables avant même qu'un seul trou ne touche le cuir. Chaque étape est importante, car une petite erreur au début a tendance à se révéler plus tard comme un défaut visible.
- Téléchargement de patrons numériques : Le système charge le motif de perforation ou de brogue sous forme de fichier vectoriel, généralement en DXF or DWG format, afin que la machine connaisse à l'avance la position de chaque trou.
- Positionnement du cuir : Les ouvriers fixent la peau ou le panneau à plat sur la table de poinçonnage afin qu'il ne bouge pas, ne s'étire pas ou ne se froisse pas pendant la découpe.
- Sélection d'outillage : L'opérateur équipe la presse d'une matrice de poinçonnage adaptée au motif, car les modèles de chaussures brogues mélangent souvent des trous ronds, ovales et en forme de fente.
- Pointage automatisé : Une presse à servocommande découpe chaque trou en séquence, complétant souvent des dizaines de trous par minute sans interruption pour un réglage manuel.
- Calibrage en temps réel : Des capteurs contrôlent la pression et la profondeur entre les coupes, ce qui permet à la machine de détecter et de corriger les dérives lors de longues séries de production.
Comme chaque mouvement est contrôlé par un ordinateur, le même schéma peut se répéter des milliers de fois avec quasiment aucune variation de la première à la dernière courroie.
Poinçonnage manuel vs. poinçonnage laser vs. poinçonnage par presse CNC
Aujourd'hui, trois méthodes de poinçonnage dominent la production de bandes transporteuses, chacune présentant un compromis différent entre vitesse, précision et coût. Le choix optimal dépend donc généralement du volume de la commande et de la complexité du design.
- Alène manuelle : Un ouvrier marque et perfore manuellement chaque trou à l'aide d'un outil manuel, ce qui fonctionne bien pour des échantillons ponctuels, mais peine à garantir une régularité sur une commande complète.
- Poinçonnage laser : Un faisceau laser brûle le cuir, le coupant net mais laissant un bord légèrement plus foncé, parfois plus rigide, autour de chaque trou.
- Presse CNC : Une presse mécanique perfore les trous à l'aide de matrices en acier trempé guidées par des coordonnées numériques, ce qui lui permet de conserver un bord net identique pour le trou numéro un et le trou numéro dix mille.
| Méthode | Speed | Précision typique | Coût relatif | Meilleur cas d'utilisation |
|---|---|---|---|---|
| poinçon manuel | Lentement, à peu près 10 à 20 trous/min | ±0.3 mm–0.5 mm | Faibles coûts d'outillage, coûts de main-d'œuvre élevés | Petites séries, pièces artisanales uniques |
| Poinçonnage laser | Configuration rapide et minimale par motif | ±0.1 mm–0.2 mm | Coût de l'équipement modéré à élevé | Travail de précision sur cuirs fins ou délicats |
| Presse CNC | Rapide, conçu pour les transports en grande quantité | ±0.05 mm–0.1 mm | Investissement initial plus élevé en outillage, faible coût unitaire en volume. | Production à grande échelle de brogues et de ceintures perforées |
Pour les courroies brogues produites en grand volume, le poinçonnage par presse CNC offre généralement le meilleur compromis entre vitesse, précision et coût.
Pourquoi la précision est importante pour les modèles de chaussures brogues
La précision ne se limite pas à l'apparence. Elle influe également sur les performances d'une courroie et sur la régularité d'une commande, même lorsque celle-ci atteint des milliers d'unités.
- Intégrité structurelle: Placer les trous trop près du bord ou trop près les uns des autres peut fragiliser le cuir et provoquer des déchirures, notamment le long du pli près de la boucle.
- Symétrie visuelle : Les modèles brogues reposent sur des trous régulièrement espacés et alignés pour paraître intentionnels plutôt que négligés ; par conséquent, même un petit décalage peut ruiner l'ensemble du design.
- Cohérence du lot : Les acheteurs au détail s'attendent à ce que chaque ceinture d'une commande soit identique, et pas seulement au premier échantillon approuvé.
- Compatibilité matérielle : Les ergots de la boucle et les trous de réglage doivent être parfaitement alignés, sinon la ceinture ne se fermera pas correctement.
Une tolérance d'un seul millimètre peut faire la différence entre une courroie qui se fixe sans problème et une courroie rejetée lors de l'inspection finale.
Quels sont les motifs de chaussures brogues couramment utilisés dans la conception des ceintures ?
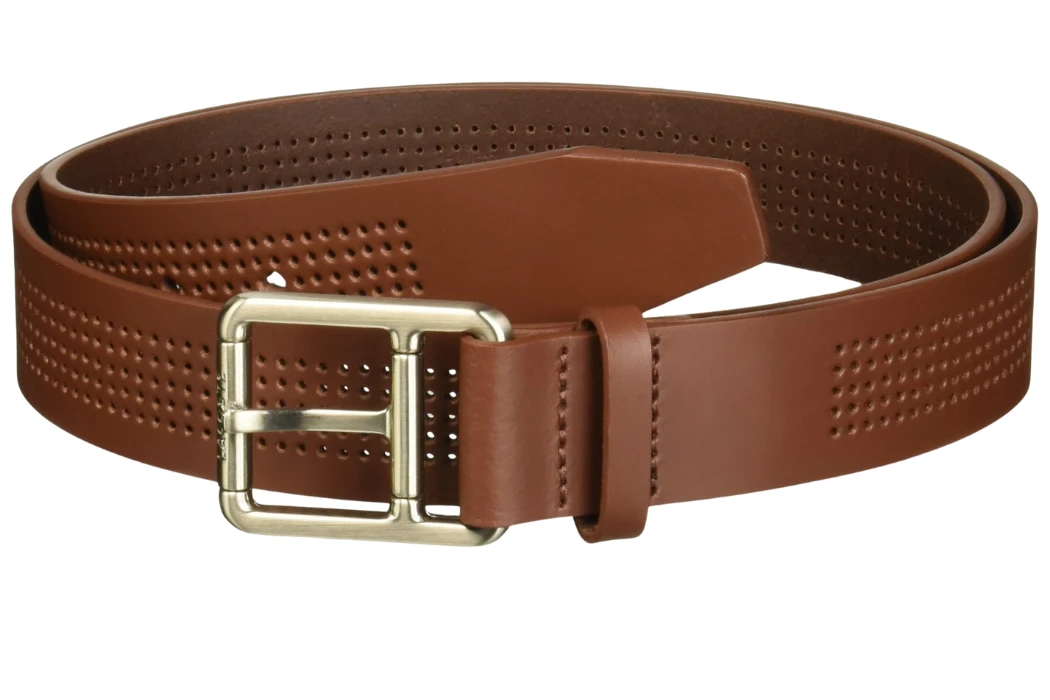
Les motifs de ceintures brogues s'inspirent directement des chaussures habillées classiques pour leurs perforations. Les trois principaux modèles sont le brogue complet, le semi-brogue et le quart de brogue, chacun présentant une surface perforée plus ou moins importante. Le brogue complet offre la plus grande surface perforée et le plus richement décoré, tandis que le quart de brogue privilégie la sobriété avec une petite section perforée. Les fabricants adaptent souvent ces motifs historiques pour créer des designs vectoriels personnalisés pour les ceintures.
Disposition des chaussures : Full Brogue, Semi-Brogue et Quarter Brogue
Ces trois agencements proviennent de la fabrication classique de chaussures, mais les fabricants de ceintures utilisent les mêmes noms pour décrire la proportion de la surface perforée.
- Brogue complet : Ce modèle couvre la plus grande surface, avec des motifs perforés sur la majeure partie de la sangle visible, souvent associés à un bord dentelé (en zigzag).
- Semi-brogue : Ce modèle utilise une quantité modérée de perforations, généralement concentrées près de l'extrémité de la boucle ou le long d'une bande décorative centrale.
- Quarter brogue : Cette disposition permet de limiter la décoration au minimum, souvent à une simple rangée de trous ou à un petit motif près d'une extrémité.
- Style Longwing : Un motif revisité où la perforation se prolonge sur le bord du bracelet pour un effet plus spectaculaire.
Les acheteurs choisissent généralement un modèle en fonction de l'aspect plus ou moins audacieux qu'ils souhaitent donner à la ceinture finie.
Motifs de perforation classiques (losange, ligne droite, style aile d'aile)
Au-delà de la disposition générale, la forme même du motif de perforation modifie le caractère de la courroie.
- Motif diamant : Le motif dispose de petits trous selon une grille en losanges répétitive, ce qui lui confère un aspect classique et formel.
- Motif linéaire : Une rangée simple ou double de trous régulièrement espacés est parallèle au bord de la courroie.
- Motif de style aile d'aile : Ce groupement incurvé ou pointu emprunte sa forme aux bouts de chaussures à bout golf, et les fabricants l'utilisent souvent comme élément décoratif près de la boucle.
- Motif médaillon : Un motif perforé circulaire ou floral qui se répète à intervalles réguliers, courant sur les ceintures de style western.
Chaque motif nécessite une matrice de poinçonnage et un espacement légèrement différents, c'est pourquoi l'équipe de conception doit finaliser le motif avant le début de la fabrication des outils.
Numérisation de motifs personnalisés (fichiers vectoriels, formats DXF/DWG)
Avant qu'une machine CNC puisse poinçonner quoi que ce soit, le motif doit exister sous forme de fichier numérique que la presse peut lire.
- Conception vectorielle : Les concepteurs dessinent le motif dans des logiciels comme Adobe Illustrator ou AutoCAD, en représentant chaque trou par un point précis.
- Format de fichier: Les usines demandent généralement DXF or DWG fichiers, car ces formats se traduisent directement en coordonnées machine.
- Vérifications de mise à l'échelle : L'équipe de conception vérifie que le motif s'adapte correctement aux différentes largeurs et tailles de ceintures.
- Exemples d'approbation : L'équipe de conception valide généralement une épreuve numérique avant de perforer un échantillon physique, ce qui permet d'économiser du temps et des matériaux.
Un fichier numérique propre à ce stade permet d'éviter des erreurs de perforation coûteuses une fois la production en série lancée.
Quelles sont les spécifications de taille, d'espacement et de tolérance des trous qui définissent la qualité ?
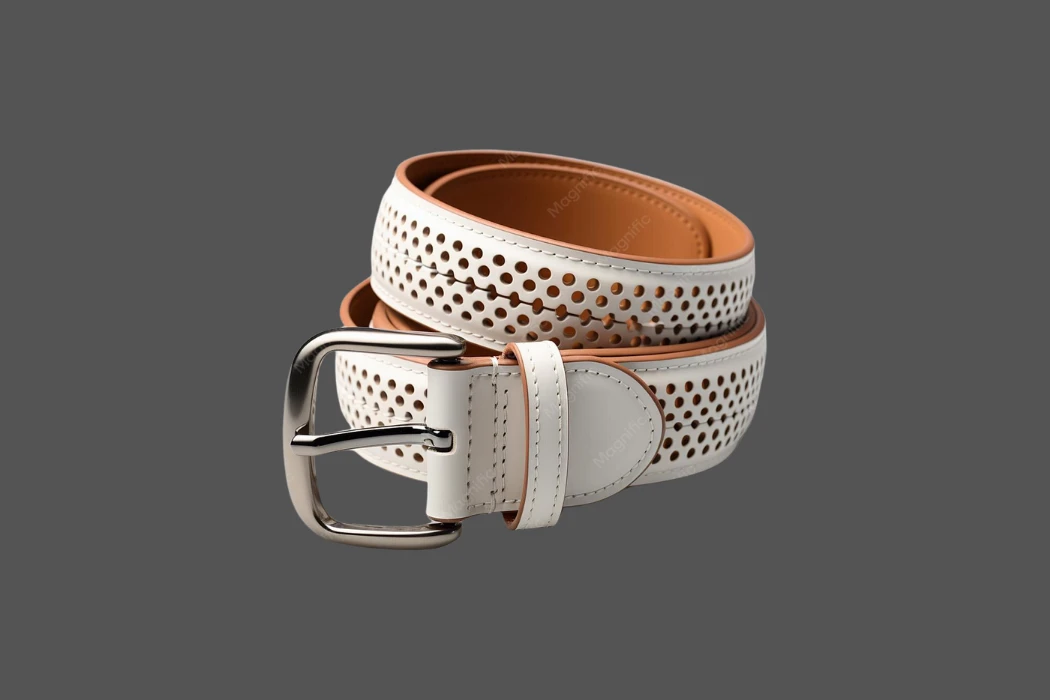
La taille, l'espacement et la tolérance des perforations déterminent l'aspect d'une ceinture perforée, qu'elle soit haut de gamme ou bon marché. La plupart des perforations de type brogue mesurent entre 1.5 mm et 3 mm de diamètre, avec un espacement d'environ 3 mm à 8 mm selon la densité du motif. Des tolérances plus serrées, généralement de ±0.1 mm à ±0.2 mm , garantissent l'alignement de chaque perforation sur l'axe central de la ceinture. Ces trois caractéristiques sont directement liées : une ceinture à petits trous espacés aura un aspect totalement différent d'une ceinture à grands trous rapprochés.
Plages de diamètres de trous standard
Le diamètre du trou est généralement la première spécification confirmée par une usine, car il détermine l'aspect général de la perforation.
- Perforation fine : Diamètres autour 1.5mm à 2mm, fréquents pour les motifs discrets en losange ou en lignes droites sur les ceintures de robes.
- Trous de brogue standard : Diamètres autour 2mm à 3mm, la gamme la plus courante pour les modèles classiques de brogues pleines et semi-brogues.
- Trous décoratifs ou symboliques : Diamètres de 3mm à 5mm, utilisées pour des ceintures de style western plus audacieuses ou à la pointe de la mode.
- Boucle et trous de réglage : Ces trous fonctionnels mesurent généralement 4mm à 6mm, dimensionnées pour correspondre à la pointe spécifique de la boucle.
Les petits trous donnent généralement une impression de raffinement et de formalité, tandis que les grands trous créent un style plus audacieux et décontracté.
Directives relatives au pas et à l'espacement
Le pitch désigne la distance entre les centres des trous, et il joue un rôle tout aussi important dans l'aspect final que la taille des trous elle-même.
- Terrain serré : Grossièrement 3mm à 4mm entre les centres, ce qui crée un motif dense et texturé.
- Hauteur moyenne : Grossièrement 5mm à 6mm entre les centres, l'espacement le plus courant pour les rangées de brogues classiques.
- Pas large : Grossièrement 7mm à 8mm ou plus d'espace entre les centres, ce qui donne un motif plus léger et plus aéré.
- Distance du bord : Les trous se situent généralement au moins 4mm à 5mm du bord de la ceinture pour éviter les déchirures.
Bien espacer les trous permet également de préserver la solidité du cuir, car des trous trop rapprochés peuvent fragiliser la lanière le long de cette rangée.
| Style brogue | Diamètre de trou typique | Intervalle typique (de centre à centre) | Usage commun |
|---|---|---|---|
| Quarter Brogue | 1.5 mm à 2 mm | 3 mm à 4 mm | Un accent subtil près de la boucle ou de l'extrémité de la sangle |
| Semi-Brogue | 2 mm à 2.5 mm | 5 mm à 6 mm | Bande décorative modérée |
| Brogue complet | 2.5 mm à 3 mm | 6 mm à 8 mm | Large bande perforée |
Normes de tolérance et cohérence d'alignement
La tolérance mesure la marge de dérive possible entre la position réelle d'un trou et son emplacement prévu sur le fichier de gabarit.
- Tolérance de la presse CNC : Typiquement ± 0.05 mm à ± 0.1 mm, suffisamment étanches pour garantir l'homogénéité des grands lots.
- Tolérance de poinçonnage laser : Typiquement ± 0.1 mm à ± 0.2 mm, légèrement plus larges en raison de la zone affectée par la chaleur autour de chaque trou.
- Tolérance de poinçonnage manuel : Souvent ± 0.3 mm à ± 0.5 mm, ce qui explique pourquoi le travail manuel convient mieux aux échantillons qu'aux commandes en gros.
- Contrôles d'alignement : Les contrôleurs qualité mesurent un échantillon de trous par rapport au fichier de modèle original pour confirmer que la rangée reste droite sur toute la longueur de la courroie.
Une tolérance plus stricte coûte plus cher au départ, mais elle est rentable grâce à un nombre réduit d'unités rejetées et à une commande finale plus uniforme.
Comment le type et l'épaisseur du cuir affectent-ils la précision du poinçonnage ?
Le type et l'épaisseur du cuir influent sur la netteté de la découpe. Le cuir pleine fleur se découpe proprement grâce à sa structure fibreuse dense qui résiste à la déchirure, tandis que le cuir refendu a tendance à s'effilocher davantage au niveau du trou. L'épaisseur est tout aussi importante : le cuir utilisé pour les ceintures mesure généralement entre 1.8 mm et 4 mm , et les peaux plus épaisses nécessitent une force de découpe plus importante et des matrices plus grandes. Un mauvais choix de l'un ou l'autre de ces facteurs peut entraîner des bords déchirés, des surfaces craquelées ou des trous de forme irrégulière.
Comportement du cuir pleine fleur, du cuir fleur corrigée et du cuir refendu sous le poinçon
Tous les cuirs ne réagissent pas de la même manière à la presse à poinçonner, principalement parce que la densité des fibres varie d'une couche à l'autre au sein de la peau.
- Cuir pleine fleur: Elle conserve une structure de fibres très serrée et dense, ce qui permet une perforation nette avec un minimum d'effilochage autour du bord du trou.
- Cuir pleine fleur : Légèrement moins dense après ponçage et finition, mais elle reste performante et offre des résultats constants.
- Cuir fendu : Elle provient des couches inférieures et plus lâches du cuir, elle s'effiloche donc plus facilement et nécessite souvent une matrice plus affûtée ou une vitesse de poinçonnage plus lente.
- Cuir collé ou enduit : Réagit de manière imprévisible sous le poinçon, car le revêtement peut se fissurer ou se décoller du matériau de base.
Les cuirs pleine fleur et les cuirs fleur corrigée donnent généralement les résultats de perforation les plus nets et les plus prévisibles, même pour les commandes importantes.
Plage d'épaisseur idéale pour une perforation nette
L'épaisseur influe à la fois sur la force nécessaire au poinçonnage et sur la netteté du trou fini.
- Cuir fin (1 mm–1.5 mm) : Se perfore facilement mais peut se déchirer si la matrice est émoussée ou si le poix est trop serré.
- Cuir de ceinture standard (1.8 mm–3 mm) : La gamme la plus courante pour les ceintures brogues et perforées, offrant un bon équilibre entre résistance et facilité de perforation.
- Cuir épais (3.5 mm–4 mm et plus) : Nécessite une presse plus puissante et un jeu plus important au niveau de la matrice de poinçonnage pour éviter les fissures autour du trou.
- Cuir stratifié ou laminé : Nécessite une attention particulière, car chaque couche collée peut réagir différemment sous pression.
| Épaisseur du cuir | Méthode de poinçonnage recommandée | Tolérance typique |
|---|---|---|
| 1 mm–1.5 mm (mince) | Presse laser ou CNC de précision | ±0.1 mm–0.15 mm |
| 1.8 mm–3 mm (courroie standard) | presse CNC | ±0.05 mm–0.1 mm |
| 3.5 mm–4 mm+ (lourd) | Presse CNC robuste, dégagement de matrice plus large | ±0.1 mm–0.2 mm |
Adapter la méthode de poinçonnage et la matrice à l'épaisseur exacte du cuir est l'un des moyens les plus simples de réduire les défauts.
Défauts courants — Déchirures, effilochages, craquelures sur les bords
Même avec la machine adéquate, des erreurs de poinçonnage se produisent lorsque le cuir, l'outillage ou les réglages ne correspondent pas parfaitement.
- Déchirure: Ce défaut est généralement causé par une matrice émoussée, un espacement incorrect des trous ou un cuir trop fin pour la taille des trous choisie.
- Effilochage: Fréquent sur le cuir refendu ou de qualité inférieure, où les fibres lâches se détachent du bord coupé au lieu de se séparer proprement.
- Fissuration des bords : Cela se manifeste souvent sur les cuirs épais ou secs, surtout lorsque le poinçon pénètre trop rapidement.
- Déformation du trou : Cela se produit lorsque le cuir s'étire légèrement pendant la découpe, laissant une forme ovale au lieu d'un cercle net.
Détecter ces défauts au plus tôt, lors de l'échantillonnage plutôt que lors de la production en série, permet de gagner du temps et de réduire les coûts de matériaux.
Comment les usines contrôlent-elles la qualité des courroies perforées et à brogues ?
Le contrôle qualité des ceintures perforées et brogues se déroule en trois étapes : inspection visuelle, tests de durabilité et échantillonnage statistique. Les inspecteurs vérifient d’abord la rectitude des rangées, la netteté des bords et la symétrie des motifs. Ils testent ensuite la résistance du cuir et des perforations sous contrainte. Enfin, les usines prélèvent un échantillon de la commande selon les normes AQL, au lieu de contrôler chaque unité individuellement.
Normes d'inspection visuelle (alignement, bavures, symétrie)
L'inspection visuelle permet de détecter la plupart des défauts de poinçonnage avant même qu'une courroie ne soit soumise à des tests de durabilité.
- Alignement des lignes : Les inspecteurs vérifient que chaque rangée de trous est droite et parallèle au bord de la courroie, sans aucun décalage visible.
- Ébavurage : Les inspecteurs examinent attentivement le dessous de chaque trou pour s'assurer qu'il ne reste aucune petite bavure de cuir ni aucun bord rugueux.
- Symétrie du motif : Pour les motifs tels que les losanges ou les grappes d'ailettes, les inspecteurs vérifient que le dessin est correctement reproduit d'un côté à l'autre de la ceinture.
- Couleur et consistance de la surface : Les inspecteurs vérifient également que le poinçonnage n'a provoqué aucune décoloration ni brillance autour des bords du trou.
Les inspecteurs formés repèrent généralement ces problèmes en quelques secondes, car les trous mal alignés ont tendance à être plus visibles sous un éclairage normal.
Tests de durabilité (résistance à la traction, usure des bords)
Au-delà de l'aspect esthétique, une courroie perforée doit résister aux pliages, aux déformations et aux étirements quotidiens sans que les perforations ne se rompent.
- Essai de résistance à la traction : Les laboratoires étirent un échantillon de cuir jusqu'à ce qu'il se rompe, vérifiant si le matériau répond à des normes telles que : ISO 3376 pour la résistance à la traction.
- Résistance à la déchirure près des trous : Des techniciens testent si le cuir se déchire plus facilement le long d'une rangée de trous perforés par rapport à du cuir plein.
- Tests d'usure des bords : Des pliages et des flexions répétés permettent de vérifier si les bords perforés commencent à se fissurer ou à s'effilocher avec le temps.
- Tests de fatigue de la boucle : Les techniciens bouclent et débouclent la ceinture à plusieurs reprises pour vérifier que les trous conservent leur forme en cas d'utilisation régulière.
Ces tests sont particulièrement importants pour les trous fonctionnels situés près de la boucle, car cette zone subit les contraintes les plus répétées.
Protocoles d'échantillonnage AQL pour les commandes en gros
Il n'est pas pratique de vérifier chaque courroie d'une commande importante ; les usines ont donc recours à un échantillonnage statistique.
- Échantillonnage AQL : Les usines prélèvent un échantillon aléatoire en fonction de la quantité totale commandée, selon des tables reconnues telles que : ANSI/ASQ Z1.4.
- Niveaux AQL courants : De nombreux acheteurs demandent AQL 2.5 pour les marchandises générales, bien que des niveaux plus stricts comme AQL 1.5 costumes haut de gamme ou commandes à haute visibilité.
- Classification des défauts : Les inspecteurs classent les défauts en catégories critiques, majeures et mineures, car un trou de boucle déchiré est plus important qu'un motif en losange légèrement irrégulier.
- Acceptation et rejet : Si le nombre de défauts dans l'échantillon reste dans les limites autorisées, le lot est validé sans inspection de chaque unité.
Cette méthode d'échantillonnage allie rapidité et fiabilité, puisqu'elle offre aux acheteurs une assurance statistique sans ralentir les expéditions en gros.
Questions fréquemment posées
Qu'est-ce qu'un motif brogue sur une ceinture en cuir ?
Le motif brogue est une rangée ou un groupe de petits trous décoratifs, inspiré des chaussures de ville brogues classiques. Les fabricants de ceintures utilisent des perforations complètes, partielles ou au quart pour moduler le degré de perforation de la sangle. Ce motif apporte une texture visuelle sans altérer la fonctionnalité de la ceinture.
Que signifie « cuir perforé » ?
Le cuir perforé est un cuir percé de petits trous disposés de manière répétitive. Les fabricants utilisent la perforation à des fins décoratives, comme pour les motifs brogues, et fonctionnelles, comme pour le réglage des boucles. Les trous peuvent être alignés, quadrillés ou former des formes personnalisées selon le modèle.
Quelle est l'épaisseur idéale du cuir pour une ceinture ?
La plupart des ceintures sont fabriquées en cuir d' une épaisseur comprise entre 1.8 mm et 3 mm , offrant un bon compromis entre résistance et souplesse. Un cuir plus fin convient aux ceintures légères et décontractées, tandis qu'un cuir plus épais est plus adapté aux ceintures robustes ou de travail. L'épaisseur influe également sur la résistance du cuir aux perforations, évitant ainsi les déchirures et les craquelures.
Quelle est la taille standard des trous utilisés pour la perforation du cuir ?
Pour les modèles brogues classiques, les perforations standard ont généralement un diamètre de 2 à 3 mm . Les motifs plus fins utilisent des perforations de seulement 1.5 mm, tandis que les modèles décoratifs plus audacieux peuvent aller jusqu'à 5 mm. La taille appropriée dépend de l'épaisseur du cuir et du style recherché.
Les machines CNC peuvent-elles perforer proprement le cuir pleine fleur ?
Oui, les machines CNC permettent de perforer le cuir pleine fleur avec précision, car sa structure fibreuse dense résiste aux déchirures et à l'effilochage. La grande précision d'une presse CNC, généralement de l'ordre de ±0.05 mm à ±0.1 mm , garantit la régularité de chaque perforation sur l'ensemble de la production. C'est ce qui fait du cuir pleine fleur l'un des matériaux les plus faciles à perforer en grande série.
Quelle est la différence entre les chaussures brogues et les chaussures en cuir perforé ?
Le terme « cuir perforé » désigne de manière générale tout cuir présentant des perforations. Le terme « brogue » fait référence à un style spécifique de perforation, initialement conçu pour les chaussures habillées. Ces perforations se présentent généralement sous forme de rangées décoratives près des bords ou de la pointe. Ainsi, tout cuir utilisé pour les brogues est perforé, mais l'inverse n'est pas vrai.
Comment les fabricants empêchent-ils le cuir de se craqueler lors du poinçonnage ?
Pour éviter les craquelures, les fabricants adaptent la matrice de poinçonnage et la pression à l'épaisseur et au taux d'humidité exacts du cuir. L'utilisation d'une matrice affûtée et bien entretenue réduit également les contraintes exercées sur le cuir lors de chaque découpe. Certaines usines conditionnent légèrement le cuir avant le poinçonnage afin de le maintenir suffisamment souple pour résister aux craquelures.
Quelle tolérance est considérée comme acceptable pour le perçage du cuir ?
Pour la plupart des commandes en gros, les acheteurs acceptent généralement une tolérance de ±0.1 mm à ±0.2 mm , bien que le poinçonnage par presse CNC permette d'obtenir des résultats plus précis, de l'ordre de ±0.05 mm. Des tolérances plus strictes sont essentielles pour les trous fonctionnels, comme les trous de boucle, où même un léger décalage peut affecter l'ajustement. Les trous décoratifs offrent généralement une plus grande flexibilité.
Réussir la perforation, de la conception à la livraison
La netteté des perforations repose sur quelques facteurs essentiels : une méthode de perforation appropriée, des dimensions et un espacement des trous corrects, une épaisseur de cuir adaptée et des contrôles qualité rigoureux. En maîtrisant ces détails, une ceinture brogue conserve sa forme, son motif et sa solidité pendant des années. Les marques qui exigent ce niveau de régularité pour des commandes importantes ont besoin d'un partenaire de fabrication spécialisé. Hoplok Leather Goods combine la précision de la perforation CNC, un approvisionnement interne en cuir et un contrôle qualité à plusieurs étapes, offrant ainsi aux marques une solution fiable pour la production en grande série de ceintures perforées et brogues.