
Le refendage et le parage du cuir permettent de contrôler l'épaisseur de différentes manières. Le refendage réduit l'épaisseur sur toute la surface d'une peau, d'un panneau ou d'une lanière ; le parage enlève de la matière localement, par exemple au niveau d'un pli de boucle ou d'un bord replié. Utilisées correctement, ces techniques permettent un assemblage propre de la ceinture, sans épaisseur superflue.
Une courroie conique se rétrécit en largeur sur une partie de sa longueur. Son épaisseur peut également varier, mais il s'agit de choix de conception distincts. Une courroie plate monobloc peut être conique, tout comme une courroie à relief ou à rainures peut avoir une largeur constante.
Pour les acheteurs, le document utile est un schéma indiquant les largeurs finies, les zones d'épaisseur, les plis et la structure des couches. Le guide suivant explique comment aborder ces détails avec un fabricant et quels éléments vérifier dans l'échantillon.
Qu'est-ce que le refendage du cuir ? Fabrication de courroies?
Le refendage consiste à diviser ou à réduire un matériau dans son épaisseur. Le refendage en tannerie et la mise en forme ultérieure des composants de la maroquinerie sont des procédés liés, mais ils n'utilisent pas nécessairement le même équipement ni la même étape de transformation du matériau. Une fabrique de ceintures peut travailler avec du cuir déjà tanné plutôt qu'avec des peaux brutes.
Objectif principal du refendage du cuir
Une machine à refendre à lame à ruban permet d'affiner une pièce irrégulière pour obtenir une épaisseur précise ou de la réduire pour une construction particulière. La description de la machine à refendre de Fortuna distingue la réduction d'épaisseur de la pièce entière du parage local des bords et précise que des options de profilage sont également disponibles.
Définissez l'épaisseur cible en fonction de la conception de la ceinture, et non d'une épaisseur standard pour une utilisation quotidienne. Le dégagement de la boucle, la trempe, le nombre de couches et l'aspect souhaité sont autant d'éléments importants. Le refendage ne garantit pas une uniformité parfaite ni n'empêche un étirement inégal ; le choix du matériau et les contrôles ultérieurs restent essentiels.
Lorsqu'une peau est séparée en fleur et en couches inférieures, leur utilisation ultérieure dépend du traitement et de la qualité. Le simple fait de séparer la couche supérieure ne la transforme pas en peau pleine fleur si son grain est ensuite corrigé, ni ne convertit automatiquement chaque couche inférieure en daim fini.
Comprendre le sens du grain et la coupe
Le cuir présente des variations d'aspect sur toute la peau. Le placement et l'orientation des sangles doivent être planifiés en tenant compte de la structure du matériau, de ses variations visibles et de l'usage prévu. Ce choix de découpe ne doit pas être confondu avec une règle universelle d'alimentation de toutes les refendeuses le long de la corde.
Le réglage de la machine doit respecter les spécifications de l'équipement et des matériaux. Une lame à ruban sans fin ne se caractérise pas par une simple indication de vitesse de rotation. L'état de la lame, l'avance, la pression et le support doivent être déterminés à l'aide des instructions de la machine et par des essais sur le matériau utilisé.
Ne présumez pas que toutes les machines pulvérisent de l'eau ou de l'huile sur le cuir, ni qu'elles ajoutent un lubrifiant sans autorisation préalable. Des résidus non contrôlés pourraient nuire aux finitions ou au collage ultérieurs. Le résultat à vérifier est une pièce propre et homogène, prête pour l'opération suivante.
Contrôle de l'épaisseur du cuir
Mesurer les emplacements définis à l'aide d'un calibre d'épaisseur de cuir adapté et selon une méthode uniforme. Les matériaux souples peuvent se comprimer sous la pression de mesure ; l'instrument et la procédure doivent donc être spécifiés. Consigner la tolérance convenue plutôt que d'adopter une valeur arbitraire.
Vérifiez la présence de rainures, d'irrégularités de réduction, de zones de coupe et de déformations. Le refendage agit généralement dans l'épaisseur ; il ne révèle pas de nouvelle surface de grain naturel sous l'originale. Examinez les défauts sans supposer que chaque marque est une cicatrice cachée mise au jour par la lame.
Contrôlez les premières pièces après la mise en place ou un changement de matériau et définissez des contrôles continus adaptés à la production. Si les résultats s'écartent des valeurs convenues, mettez la pièce concernée en attente et corrigez la cause avant de poursuivre.
Comment fonctionne le parage de précision pour les ceintures en cuir ?
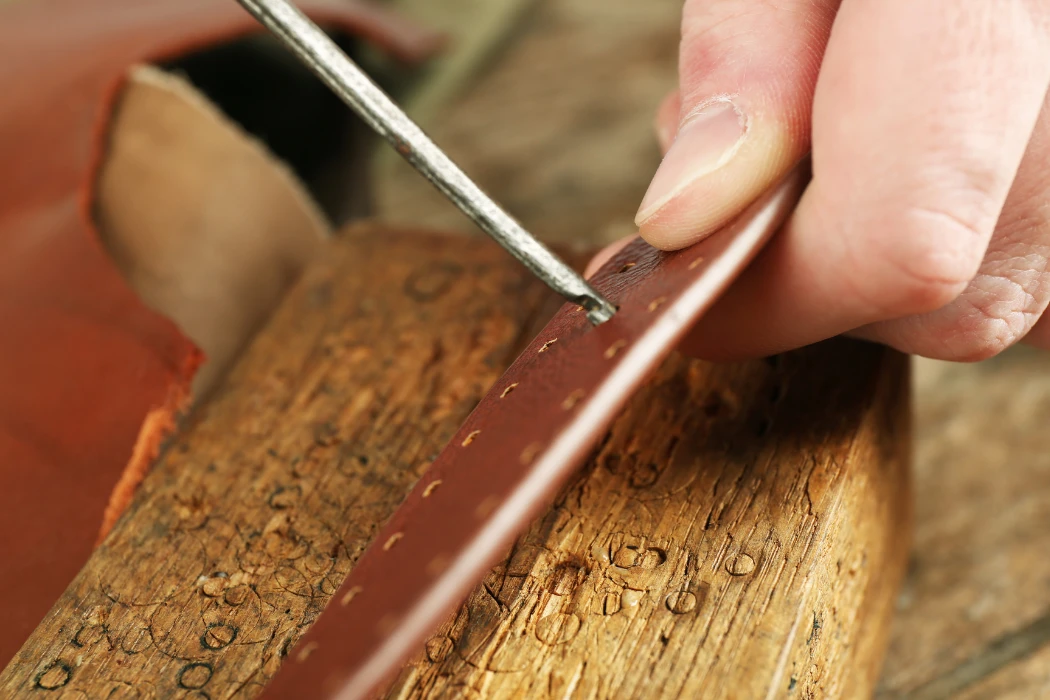
Le refendage amincit des zones spécifiques plutôt que la pièce entière. Les machines à refendre sont couramment utilisées pour la préparation locale des bords et le pliage, tandis que d'autres outils et équipements peuvent convenir à des opérations particulières. Le profil de refendage doit être spécifié pour l'assemblage concerné.
Mécanismes de la machine à parer
Un couteau cloche, associé au système d'alimentation et de support, permet d'enlever une quantité contrôlée de matière. Le choix du pied-de-biche et du guide contribue à définir la forme de la chanfrein. La brochure de la machine Fortuna décrit différentes techniques de chanfreinage locales et leurs applications en matière de matériaux.
Le réglage de la lame, l'avance, la pression et la méthode d'affûtage dépendent de la machine et du matériau. Il n'existe pas d'angle, de vitesse de coupe ni d'épaisseur résiduelle universels pour toutes les bandes. Notez un réglage approprié après des essais, puis vérifiez la coupe plutôt que de considérer le réglage de la machine comme une preuve de la qualité finale.
Amincissement des bords pour un assemblage propre
Un pli de boucle rapproche les couches et augmente localement l'épaisseur. Le refendage permet de réduire cette épaisseur tout en conservant suffisamment de matière pour la fixation choisie. Vérifiez le pli autour de la barre de boucle et au niveau des coutures, vis, boutons-pression ou rivets prévus.
Le côté et la profondeur de l'enlèvement de matière dépendent de la construction. Il ne faut pas systématiquement enlever le grain apparent d'un joint de collage ni supposer que le ponçage améliore l'adhérence d'un pourcentage fixe. La préparation du support et le choix de l'adhésif doivent être adaptés aux surfaces réelles.
Un bord replié, un chevauchement et une extrémité de courroie peuvent nécessiter des préparations différentes. Approuvez une coupe transversale ou un échantillon détaillé afin que l'usine sache où l'amincissement doit commencer, se terminer et effectuer la transition.
Pourquoi les extrémités coniques des courroies peuvent nécessiter un refendage
Réduire la largeur n'implique pas forcément d'amincir l'extrémité. Le choix dépend de la boucle, du passant, de la souplesse du cuir et des proportions visuelles. Un bracelet monobloc suffisamment souple peut convenir sans un gradient d'épaisseur complexe.
Si un amincissement est nécessaire, indiquez son emplacement et l'épaisseur restante sur le dessin. Vérifiez que la transition est progressive et que les trous et les fixations conservent une épaisseur suffisante. Il n'existe pas de longueur de dépouille ni de pourcentage d'enlèvement de matière fixes applicables à tous les modèles.
| Fonctionnalité | refendage du cuir | parage de précision |
|---|---|---|
| Objectif typique | Réduire l'épaisseur sur toute la surface d'une pièce | Réduire l'épaisseur localement |
| Équipement commun | machine à fendre à couteau à ruban | Machine à parer à lame cloche ou outil local approprié |
| Zone contrôlée | Le masque, le panneau ou le composant sélectionné | Zones de plis, de bords ou de chevauchement spécifiées |
| Spécifications | Épaisseur cible et méthode de mesure | Profil, position, transition et épaisseur restante |
Quand utilise-t-on des profils en relief ou tridimensionnels pour les courroies coniques ?
Un centre surélevé est une option de construction. Il peut créer un aspect arrondi, tandis qu'une ceinture plate offre un style différent. Aucune de ces formes n'est intrinsèquement plus luxueuse, plus résistante ou plus durable.
Création de structures à dôme et à ceinture surélevée
Certaines ceintures à relief utilisent une âme ou un rembourrage sous le cuir de surface. Il peut être nécessaire d'amincir localement le cuir de surface et la doublure pour assurer une jonction nette autour de l'âme. La matière, la forme et l'épaisseur de l'âme doivent être clairement indiquées et non dissimulées derrière une simple mention de « cuir haut de gamme ».
Examinez la section transversale assemblée et pliez l'échantillon comme il sera utilisé. Vérifiez l'absence de stries, de zones non soutenues et de changements brusques près de l'extrémité ou du pli. Un centre surélevé ne garantit ni la résistance au plissement ni une augmentation fixe de la durée de vie.
Gestion des couches de doublures et de supports
Une ceinture multicouche peut combiner cuir extérieur, doublure, adhésif et renfort, mais toutes les ceintures haut de gamme n'utilisent pas la même structure. Précisez chaque couche et sa fonction. Une ceinture monobloc peut également convenir.
Contrôlez l'épaisseur aux jonctions des couches, notamment aux plis et aux extrémités. La pression de collage, la température et les conditions de polymérisation dépendent du système choisi ; les rouleaux chauffants ne sont pas systématiquement nécessaires. Validez la construction complète et vérifiez l'absence de décollement après les essais appropriés.
Garantir des coutures régulières sur les profils coniques
Une transition d'épaisseur maîtrisée garantit la régularité de la couture. Choisissez le fil, l'aiguille et le réglage de la machine en fonction du tissu. Un refendage trop profond près d'une ligne de couture peut laisser une quantité de tissu insuffisante autour des trous.
Vérifiez la formation des points, la distance au bord et le tracé de la couture autour du rétrécissement. N'imposez pas une vitesse de couture ou une tolérance d'épaisseur unique à tous les modèles. Établissez un échantillon de couture approuvé et un plan de mesure que l'usine et l'inspecteur peuvent reproduire.
Comment le contrôle qualité surveille-t-il les bords des courroies biseautées ?
Le contrôle qualité doit associer les vérifications dimensionnelles à la fonctionnalité de l'assemblage fini. Un bord trop fin peut paraître net sans pour autant être adapté à la fixation. Il convient d'examiner conjointement le matériau, le profil de découpe et le résultat de l'assemblage.
Surveillance de la précision de coupe et des déchets
Mesurez l'épaisseur restante aux emplacements spécifiés et comparez le profil au dessin. Vérifiez l'absence de points de coupe, de discontinuités et de variations entre les pièces. Déterminez si le problème provient d'une variation du matériau, du réglage, de l'état de la lame ou de la manipulation.
Suivre les rebuts et la production utilisable à l'aide d'une méthode de comptage définie. L'enlèvement de matière planifié diffère d'un composant rejeté. Un pourcentage de rebut universel est peu significatif sans connaître la conception, le matériau d'entrée et la base de calcul.
Vérification de la finition et de la texture des bords
Inspectez visuellement la surface préparée et effectuez une manipulation d'échantillon en toute sécurité. La rugosité ou les marques de lame peuvent affecter l'opération suivante, mais toutes les surfaces fibreuses ne rejettent pas automatiquement l'adhésif ou la peinture de chant. Évaluez la compatibilité avec le processus de finition réel.
Évitez tout contact avec des machines ou des lames en mouvement lors de l'inspection. Après le traitement choisi, vérifiez la continuité, l'adhérence et la flexibilité du bord fini. Un aspect lisse ne garantit pas à lui seul la durabilité.
Tests de durabilité de la courroie et de performance de fixation
Le parage modifie la quantité et la répartition du matériau ; il est donc essentiel de valider les plis et fixations critiques sur des échantillons représentatifs. Un essai sur une pointe détachée ne constitue pas nécessairement un essai de la jonction en boucle. Définissez l’éprouvette, la direction, le conditionnement et les critères d’acceptation avant l’essai.
Utilisez des essais de flexion ou de fixation appropriés pour étudier le mode de défaillance prévu. Une charge fixe exprimée en kilogrammes ou une journée sous une presse à plis ne constituent pas une norme universelle pour les ceintures de vêtements. Indiquez précisément la force et les conditions d'essai, sans convertir les résultats en années de durée de vie garanties.
Le guide de test des ceintures en cuir explique comment organiser les contrôles des matériaux et des produits finis.
| Camera d'inspection canalisation | Méthode ou référence | Base d'acceptation |
|---|---|---|
| Épaisseur et profil | jauge appropriée et points de mesure spécifiés | Tolérances spécifiques au dessin et au matériau approuvées |
| surface préparée | Comparaison visuelle et manipulation sûre des échantillons | Aptitude à la prochaine opération de finition ou de collage |
| Performances de fixation | Test convenu sur l'assemblée représentative | Critères de force, de configuration et de défaillance définis |
| Comportement flexible | Méthode pertinente sur la construction sélectionnée | Conditions convenues et modifications visibles acceptables |
Quels matériaux réagissent le mieux au parage et au refendage ?
Le résultat dépend de l'épaisseur, de la souplesse, de la structure, de la finition et du support. Le cuir et certains matériaux synthétiques peuvent être travaillés avec un équipement adapté, mais les réglages doivent être définis en fonction du matériau. Aucune appellation générique ne garantit une coupe parfaitement nette.
Parage du cuir de vachette pleine fleur et fleur corrigée
Le cuir pleine fleur conserve le grain de surface, tandis que les appellations plus générales de cuir fleur corrigée nécessitent des précisions quant au traitement et à la finition. Ces étiquettes ne précisent ni la densité, ni la vitesse d'avance, ni le pourcentage de résistance conservée après le refendage.
Essayez le cuir choisi et examinez la coupe ainsi que la finition de la jointure. Les cuirs plus fermes et plus souples peuvent nécessiter un support et un réglage différents. Évitez d'enlever trop de matière simplement pour obtenir un bord fin.
Gestion des variations de daim et de nubuck
Le daim et le nubuck ne sont pas interchangeables : le nubuck présente un grain lisse, tandis que le daim a une surface veloutée, généralement associée au traitement côté chair ou refendu. La douceur et le comportement à la coupe varient au sein de chaque catégorie.
Protégez la surface d'application et vérifiez l'absence de marques, d'étirements ou de déchirures lors des essais. La pression d'alimentation, le support et l'entretien des lames doivent être adaptés au matériau et à l'équipement, et non basés sur un intervalle de temps fixe ou une réduction du pourcentage de couverture.
Transformation du cuir refendu et des alternatives au PU
Le cuir refendu enduit, les textiles enduits de polyuréthane et le cuir reconstitué présentent des structures différentes. Avant de choisir un procédé d'amincissement, il est essentiel d'examiner attentivement la couche de surface, le support et les éventuels renforts. Un enlèvement localisé peut exposer le support ou compromettre l'intégrité du système d'enduction.
Il n'existe pas de température de fusion du polyuréthane ni de vitesse de coupe universelles pour tous les matériaux enduits. Utilisez les informations du fournisseur et effectuez des essais contrôlés. Gérez les déchets et les poussières en fonction des exigences de l'équipement et du matériau, sans prétendre à une efficacité d'extraction non vérifiée.
Quelle doit être l'épaisseur d'une ceinture en cuir ?
L'épaisseur doit être adaptée à la largeur, à la boucle, au nombre de couches, à la dureté du cuir et à l'aspect recherché. Précisez la construction finie et les tolérances convenues. Une ceinture habillée et une ceinture décontractée rigide peuvent nécessiter des solutions différentes ; aucune n'a d'épaisseur obligatoire.
Pourquoi les bords des ceintures en cuir se craquellent-ils ?
Les causes possibles incluent une finition inadaptée, un amincissement excessif, des plis marqués, une mauvaise adhérence ou une usure répétée. L'absence de chanfreinage n'est pas la seule cause. Il convient d'examiner attentivement le matériau et sa construction avant de modifier le procédé.
Quelle est la différence exacte entre une fente et un parage ?
Le refendage réduit généralement l'épaisseur sur toute la longueur de la pièce sélectionnée. Le rognage la réduit localement au niveau des bords, des plis ou des chevauchements. Le dessin de la pièce doit indiquer les zones nécessitant chaque opération.
Peut-on parer du cuir pleine fleur ?
Oui, lorsque le cuir choisi et la construction le permettent. Utilisez un équipement approprié et conservez suffisamment de matière pour la jonction. Le fait qu'il s'agisse de cuir pleine fleur ne garantit pas à lui seul la solidité de chaque bord tranché.
Comment réalise-t-on la finition d'un bord de cuir effilé ?
Le chant peut être retourné, collé, cousu, peint ou poli selon les besoins du motif. Toutes les opérations ne sont pas nécessaires sur tous les chants. Validez le processus sur le matériau et inspectez le résultat final.
Le parage affaiblit-il la ceinture en cuir ?
L'enlèvement de matière modifie localement la résistance et la flexibilité. Un amincissement approprié peut améliorer l'assemblage, tandis qu'un amincissement excessif peut entraîner une rupture. Il est préférable de valider l'assemblage complet plutôt que de se fier à une longueur de passe standard ou à un pourcentage de résistance résiduelle.
Développement d'une courroie conique avec des spécifications claires
Définissez séparément le profil de largeur et d'épaisseur, précisez la structure des couches et convenez des contrôles d'inspection et de fixation. Ainsi, la conception prévue reste reproductible sans qu'une mise en forme complexe soit considérée comme une condition sine qua non pour toute courroie de qualité.
Pour toute commande de ceintures Hoplok sur mesure , veuillez nous fournir le dessin, votre préférence de cuir et la référence de la boucle. La quantité minimale de commande est de 300 ceintures en cuir ou 1 000 en polyuréthane. Les échantillons sont généralement disponibles sous 2 à 3 semaines et la production en série sous 60 à 90 jours. Veuillez confirmer la disponibilité et les approbations nécessaires pour la commande proposée.






