
La fabrication d'une ceinture en cuir comprend les étapes suivantes : définition de la construction, sélection et découpe du cuir, contrôle de l'épaisseur, formage de la lanière et de la boucle, finition des bords, assemblage des accessoires et vérification du produit fini. Ces étapes varient selon qu'il s'agit d'une ceinture simple couche, doublée, rembourrée ou réversible.
Pour une marque, comprendre ces étapes est essentiel lors de l'examen d'un échantillon ou de la comparaison des devis de fabricants. Un cahier des charges de production précis décrit l'aspect et le fonctionnement attendus de la courroie. Il identifie également les mesures et les contrôles nécessaires pour reproduire l'échantillon approuvé pour différentes tailles et commandes ultérieures.
1. Choisissez une construction avant de commander le cuir
Une ceinture monocouche est constituée d'une seule lanière de cuir. Une ceinture doublée associe une face et une doublure ; une ceinture multicouche peut comporter un rembourrage ou un renfort entre les deux. Un modèle réversible nécessite deux surfaces extérieures acceptables et des fixations permettant la rotation souhaitée. Ces choix influent sur l'épaisseur, le traitement des bords, la rigidité, la consommation de matériau et l'assemblage.
Précisez l'essence du cuir, le tannage le cas échéant, la finition de surface et l'épaisseur. Le terme « pleine fleur » désigne un cuir dont le grain est conservé, et non une garantie de durée de vie. L'appellation « cuir véritable » ne définit pas une qualité fixe et ne prouve pas qu'il s'agit de cuir refendu. Les cuirs pleine fleur, les cuirs refendus et les composites cuir-fibres nécessitent des descriptions précises plutôt qu'un simple classement du haut de gamme au plus abordable.
Le cuir tanné végétal est souvent privilégié pour sa fermeté et son aspect traditionnel. D'autres tannages et finitions conviennent mieux aux ceintures plus souples, qu'elles soient mode ou habillées. Il est important d'évaluer l'élasticité, la souplesse, la tenue des couleurs, l'adhérence de la finition et le traitement des bords souhaité. Le tannage seul ne garantit ni la résistance ni la capacité à supporter tous types de logos.
2. Transformer le tableau des tailles en un cahier des charges de coupe
Définissez la mesure finale à l'aide d'un dessin. Les marques peuvent utiliser un point de contact de la boucle ou une autre référence convenue pour un trou de réglage sélectionné. La marge de pliage, la longueur de la boucle, la position des trous et la longueur du fil au-delà du dernier trou influent toutes sur le patron. Ajouter cinq centimètres à l'étiquette d'un pantalon peut être une approximation pour l'achat, mais ce n'est pas un système de mesure de production.
Par exemple, si une conception comporte cinq trous espacés de 25 mm et dimensionnés par rapport au trou central, les deux trous extérieurs sont situés à 50 mm de part et d'autre de cette référence. Il s'agit d'une spécification indicative et non d'une norme industrielle obligatoire. Consignez l'espacement réel des trous, leur diamètre ou la forme des fentes, ainsi que la tolérance de position admissible pour votre produit.
Les coupeurs inspectent les peaux pour détecter les défauts, les zones lâches, l'élasticité et la longueur utile. Le rendement des longues lanières de cuir est différent de celui des petites pièces. Il convient de noter les variations naturelles acceptables et les défauts exclus avant d'estimer la consommation. Un rendement élevé n'est utile que si les lanières obtenues répondent aux exigences de qualité convenues ; il n'existe pas de pourcentage d'imbrication universel adapté à toutes les peaux et à tous les modèles.
3. Contrôler séparément l'épaisseur du corps et le pli de la boucle.
Le cuir peut être refendu pour ajuster son épaisseur totale et aminci localement pour réduire l'épaisseur au niveau d'un pli ou d'un bord. Précisez l'épaisseur finale du corps et l'épaisseur restante aux jonctions critiques. Retirer un pourcentage fixe de cuir à chaque pli de boucle peut fragiliser certaines constructions ou en rendre d'autres trop volumineuses.
Pour les ceintures multicouches, examinez la face, la doublure et les renforts comme un ensemble. Vérifiez le résultat après collage, couture et finition. L'épaisseur nominale des composants ne reflète pas pleinement l'épaisseur une fois la ceinture compressée. La barre ou la pince de la boucle doit pouvoir maintenir cette épaisseur sans l'entailler ni engendrer de jeu excessif.
Les descriptions traditionnelles du cuir en « onces » donnent une approximation de l'épaisseur ; les plans d'approvisionnement sont plus précis lorsqu'ils indiquent les millimètres et les tolérances. À titre d'exemple, Tandy indique une épaisseur de 3.6 à 4.0 mm pour une ébauche de courroie de 9 à 10 oz . Cet exemple ne définit cependant pas l'épaisseur exacte pour toutes les courroies.
4. Découpez l'embout, les trous et tous les éléments de marque.
L'embout doit être adapté à la monture, au passant de ceinture et aux passants de pantalon, ainsi qu'au design. Les embouts arrondis, pointus, effilés et carrés sont tous acceptables. Privilégiez un patron à taille réelle plutôt qu'un nom de modèle, dont l'interprétation peut varier selon les fournisseurs.
La forme et l'emplacement des trous doivent permettre à la broche choisie de s'insérer et de se fixer sans forcer. Prévoir la fente pour la languette de la boucle si nécessaire. Pour une ceinture à cliquet, l'emplacement et le profil de la rainure remplacent l'emplacement des trous classiques comme dimensions d'interface critiques.
L'application du logo peut avoir lieu avant ou après l'assemblage, selon l'accès et le processus. Précisez la taille, la position, l'orientation et l'aspect du logo. Validez un test sur la finition cuir, puis un échantillon complet de la ceinture. Un marquage attrayant sur un échantillon non fixé ne permet pas de savoir s'il se logera sous un passant ou s'il se pliera.
5. Sélectionnez un procédé de bordage que la construction peut supporter.
| Approche Edge | Que faut-il approuver ? | Que vérifier après avoir utilisé la simulation ? |
|---|---|---|
| Bord bruni | Lissage de la surface, forme, couleur et réponse appropriée du cuir | Rugosité, transfert de couleur et modifications après flexion |
| Bord peint | Préparation, système de revêtement compatible, couverture et séchage ou durcissement | Fissures, décollement, aspect collant et adhérence autour des trous ou des plis |
| Bord replié ou plié | marge de pliage, épaisseur, forme des coins et position de couture | Ouverture, irrégularité et dommages aux coutures |
| Bord délibérément exposé | Découpe nette et caractère visuel convenu | Fibres détachées et abrasion inacceptable |
Le brunissage est particulièrement adapté aux cuirs tannés végétaux, tandis que les bords peints ou retournés offrent d'autres possibilités visuelles et de confection. Il est déconseillé d'imposer une méthode de finition des bords pour tous les cuirs tannés au chrome. La finition, la structure des fibres et la conception du produit déterminent le choix de la méthode appropriée.
L'application de peinture sur chant nécessite une préparation, une application et un séchage ou durcissement. Le processus doit être guidé par les instructions du fournisseur et par l'échantillon fini. L'application de plusieurs couches n'améliore pas automatiquement le résultat, et l'utilisation d'une machine ne dispense pas du contrôle qualité.
6. Assembler et inspecter la connexion de la boucle
Les vis et les boutons-pression permettent de rendre une boucle amovible ; les coutures et les rivets créent généralement une fixation conçue pour rester fermée au quotidien. Choisissez la méthode en fonction de l’esthétique, de l’entretien et de la performance. Ni un pli cousu ni une attache métallique ne constituent automatiquement l’option la plus solide.
Vérifiez le jeu du passant, la longueur de la tige de la vis, le positionnement des rivets, l'emplacement des coutures et le mouvement des ergots. Une courroie cousue nécessite également un fil et une construction de point précis. La couture sellier à la main et la couture à point noué à la machine sont des procédés différents ; la couture elle-même, le fil, la tension et la construction importent plus qu'un simple argument marketing du type « fait main, c'est plus solide ».
L'homologation du matériel doit porter sur la déclaration des matériaux, la géométrie, l'état de surface et le fonctionnement avec le bracelet. Le laiton, l'acier et l'alliage de zinc nécessitent tous une conception et une finition appropriées. Le poids seul ne permet pas d'identifier le métal ni de prédire sa durabilité.
7. Vérifiez la courroie finie et conservez la référence.
Vérifier les dimensions, les défauts visuels, la teinte, l'état des bords, la position du logo, le réglage et le dégagement. Le cas échéant, convenir de tests de flexion, d'adhérence des couches, de solidité des couleurs, de finition des accessoires et de rétention des composants. Définir la méthode et les critères d'acceptation pour le marché et l'utilisation prévus. Un audit des installations ou une évaluation environnementale du cuir ne remplace pas les tests sur le produit fini.
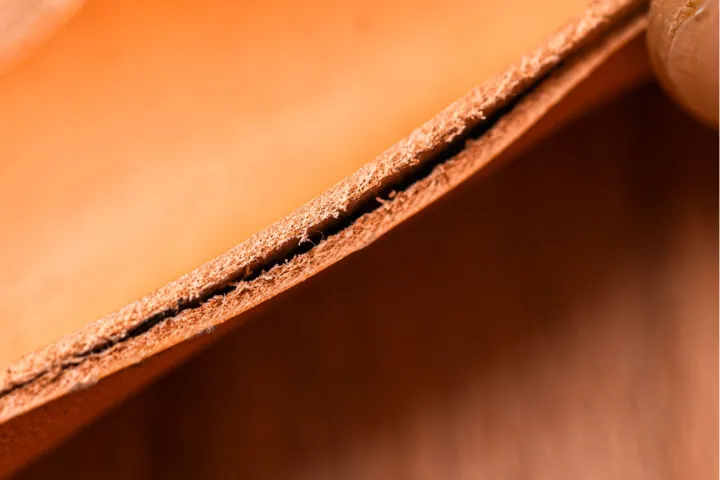
Une coupe transversale peut révéler un écart entre les couches. Comparez la construction finie avec l'échantillon approuvé et vérifiez l'adhérence le cas échéant ; une photographie seule ne permet pas d'identifier la qualité du cuir.
Conservez les échantillons signés, les plans datés, les références des matériaux et un registre des modifications approuvées. Faites correspondre les étiquettes d'emballage au tableau des tailles. Si une matière première change entre l'échantillon et la production en série, évaluez si ce changement affecte l'ajustement, la finition ou les performances avant de l'accepter.
Ce que doit inclure un devis d'usine
Demandez le prix du cuir et de la doublure, les accessoires, les finitions, l'assemblage, l'emballage, l'outillage et les tests effectués. Les estimations de rendement doivent correspondre à vos dimensions et à vos limites de défauts. Dissociez le prix d'usine des frais de transport, des droits de douane et des autres coûts à l'arrivée. Les prix des matériaux pour le bricolage et les estimations de main-d'œuvre en usine ne constituent pas un modèle de coût fiable.
Hoplok exploite quatre sites totalisant 19 000 m² : les ceintures HongDing à Dongguan, les sacs Hoplok au Cambodge, les ceintures Hongcen Max au Cambodge et l’atelier de finition du cuir ProPelli, également au Cambodge. ProPelli reçoit du cuir brut de tanneries partenaires, se spécialise dans le cuir pour ceintures et autres finitions, et détient la certification LWG Or. Il s’agit d’un atelier de finition, et non d’une tannerie.
Pour la fabrication de ceintures sur mesure , la quantité minimale de commande (MOQ) est de 300 ceintures en cuir ou de 1 000 ceintures en polyuréthane. Le délai d'échantillonnage est de 2 à 3 semaines et celui de la production en série de 60 à 90 jours. Veuillez fournir le dessin technique, la description des matériaux, les quantités par taille et la date de lancement souhaitée afin que nous puissions évaluer le processus et le calendrier de production.
Pour comparer les devis, utilisez le guide des coûts et des rendements de fabrication des courroies.






