Oui, il est possible de gaufrer du similicuir, mais cela exige un contrôle précis de la température. Contrairement au cuir véritable qui peut être gaufré à froid avec de l'eau, le similicuir (PU ou PVC) possède une « mémoire plastique ». Pour créer une impression permanente, il faut chauffer le matériau jusqu'à son point de ramollissement – généralement entre 140 °C et 160 °C – afin de rompre les chaînes polymères, appliquer une forte pression et, surtout, le laisser refroidir sous pression . Si la température est trop élevée, le revêtement en PU fondra ; si elle est trop basse, le motif reprendra sa forme initiale et disparaîtra.
Vous est-il déjà arrivé d'imprimer un logo sur un sac en similicuir, pour le voir disparaître complètement le lendemain matin ? Ce phénomène est dû à l'élasticité du matériau. Sans une chaleur suffisante pour modifier la structure moléculaire du plastique, vous n'avez pas réalisé de gaufrage ; vous avez simplement marqué la matière, et comme un élastique, elle reprend finalement sa forme plate initiale.
Ce guide fait le lien entre l'atelier et la production industrielle. Nous explorerons la science de la thermoplasticité et détaillerons trois méthodes distinctes pour chaque niveau de production : la méthode accessible DIY/Cricut pour les amateurs, la méthode précise de la presse à chaud pour les studios professionnels et la technique de soudage haute fréquence évolutive utilisée pour la production industrielle de masse.
La science : Pourquoi le similicuir se comporte-t-il différemment du cuir véritable ?
Le cuir véritable est composé de fibres de collagène organiques qui peuvent être comprimées de façon permanente lorsqu'elles sont humides, agissant un peu comme une éponge dense qui conserve sa forme après séchage. Le similicuir est un thermoplastique synthétique (PU ou PVC) qui se comporte comme un élastique à « mémoire ». Pour le mouler de façon permanente, il ne suffit pas d'appliquer une simple pression ; il faut chauffer le matériau jusqu'à son point de ramollissement spécifique afin de détendre les chaînes polymères, puis maintenir cette pression jusqu'à refroidissement pour fixer la nouvelle forme.
L’« effet mémoire » (retour à la normale)
Le principal ennemi du gaufrage des matières synthétiques est le retour à leur forme initiale (ou élasticité). Le similicuir étant essentiellement un revêtement plastique, sa structure moléculaire tend à reprendre sa forme plane d'origine.
- Échec du gaufrage à froid : Si vous appliquez un motif sur du similicuir à température ambiante, le résultat peut sembler satisfaisant immédiatement. Cependant, des données montrent que dans un certain délai, le motif se dégrade. de 24 heures, l'impression s'estompera d'ici 50 to 80 % à mesure que le plastique retrouve lentement sa mémoire.
- Réglage de la chaleur: En introduisant de la chaleur (généralement au-dessus de la température) 280°C), vous perturbez temporairement la « mémoire » du plastique. Il devient alors malléable. Mais le motif n'est permanent que si le matériau se refroidit tout en restant sous pression. Si vous soulevez la presse alors qu'elle est chaude, la mémoire revient et le dessin devient flou.
Différence entre la réaction du PU et celle du PVC
Tous les similicuirs ne réagissent pas de la même manière à la chaleur. Connaître cette différence permet d'éviter de gâcher ses projets.
- PU (Polyuréthane) : Il s'agit du « cuir végétalien » le plus courant. Il est plus souple et son point de fusion est plus bas. Sa fabrication exige un contrôle précis de la température. S'il est chauffé à une température supérieure à 10 °C, il risque de se détériorer. 330°CLa surface peut alors se boursoufler ou se décoller du support textile, altérant ainsi sa texture.
- PVC (polychlorure de vinyle) : Ce matériau est plus dense et plus résistant. Son moulage exige une température et une pression plus élevées, mais il conserve exceptionnellement bien les détails fins une fois durci. Cependant, son aspect est rigide et « plastique », contrairement à la souplesse du polyuréthane.
Physique du gaufrage du cuir véritable et du simili cuir
Ce tableau met en évidence pourquoi on ne peut pas traiter le similicuir comme le cuir tanné végétal.
| Source | Structure | Principe de gaufrage | Besoin de refroidissement ? |
|---|---|---|---|
| Cuir tanné végétal | Fibres de collagène | Compression (Eau + Pression) | Non (le séchage fixe la couleur) |
| Similicuir (PU) | Polymère sur tissu | Moulage thermoplastique (Chaleur) | OUI (Critique) |
| Similicuir (PVC) | Plastique dense | Moulage à haute température | OUI |
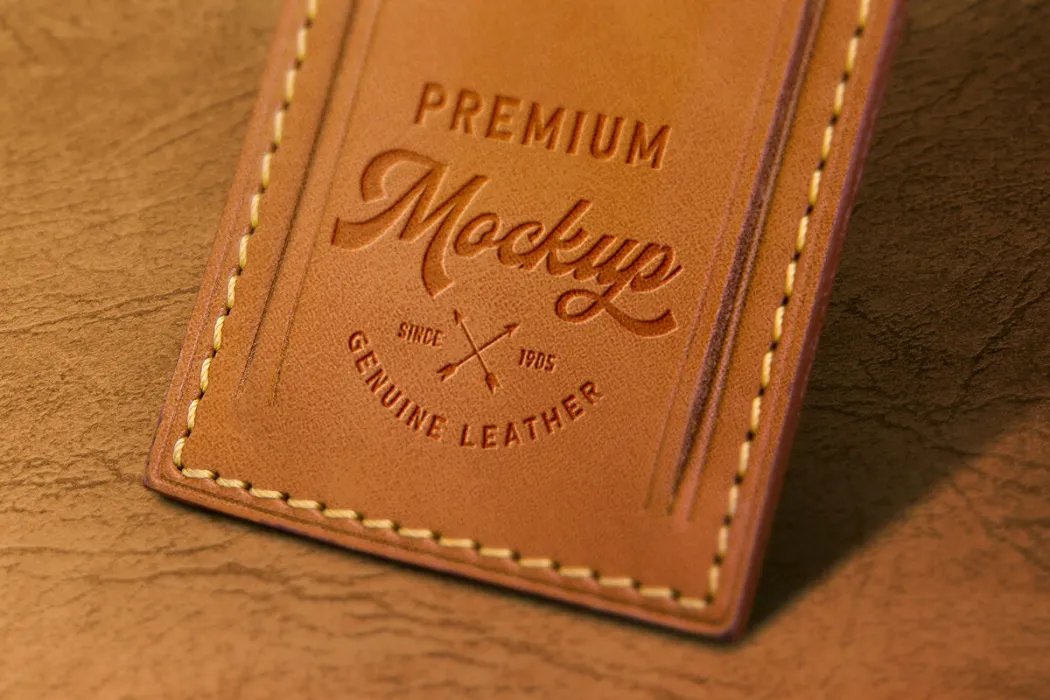
Méthode 1 : La méthode de la presse à chaud (Résultats de studio professionnel)
Pour les studios professionnels qui recherchent des logos nets et permanents sans investir dans des machines industrielles, la presse à chaud est la solution idéale. La réussite repose sur trois éléments : une matrice en laiton conductrice , une feuille de téflon protectrice et des réglages précis. Le point de départ standard pour la plupart des similicuirs est une température de 140 °C à 160 °C (285 °F à 320 °F) , appliquée avec une pression moyenne à forte pendant 10 à 15 secondes . Il est crucial de laisser le matériau refroidir sous le poids de la presse afin d’éviter que le motif ne se rétracte.
Pourquoi les matrices en laiton sont meilleures que celles en magnésium
Lors de la commande d'un tampon personnalisé, vous aurez généralement le choix entre le magnésium (moins cher) et le laiton (plus cher). Pour le simili cuir, seul le laiton est un choix professionnel.
- Rétention de chaleur : Le laiton est un excellent conducteur thermique. Il conserve la chaleur plus longtemps et la transmet plus uniformément au revêtement plastique que le magnésium, qui refroidit trop rapidement.
- Définition de la profondeur et des contours : Le similicuir nécessite une pression importante pour vaincre son élasticité. Les matrices en laiton sont usinées par commande numérique avec des épaules plus prononcées et un relief plus profond (souvent). 2-3mmLe magnésium est gravé à l'acide, ce qui donne des épaules moins profondes et inclinées pouvant laisser une vilaine impression en « halo » sur la surface PU environnante.
L'étape cruciale : le refroidissement sous pression
Voici le secret qui distingue un gaufrage permanent d'un gaufrage éphémère. Les thermoplastiques comme le PU et le PVC deviennent souples et malléables à chaud, mais ils ne prennent leur forme définitive qu'une fois revenus à température ambiante.
Si vous soulevez immédiatement la poignée de la presse à chaud alors que le matériau est encore à 150 °C (300 °F) , le plastique est encore à l'état liquide et reprendra sa forme initiale (s'aplatira). Pour remédier à cela, vous devez :
A) Éteignez la presse et laissez-la refroidir (lentement).
B) Retirez la pièce et placez immédiatement un bloc ou un poids en acier lourd et froid sur la zone en relief pendant 30 à 60 secondes . Ce « choc » refroidit le plastique tout en maintenant sa forme, fixant ainsi définitivement sa structure moléculaire.
Réglages de température recommandés pour le similicuir
Utilisez ce tableau comme point de départ, mais effectuez toujours un essai de pressage au préalable, car l'épaisseur du revêtement varie selon le fabricant.
| Type d'ouvrage | Température recommandée | Temps (durée) | Pression |
|---|---|---|---|
| PU standard (polyuréthane) | 280 ° F à 300 ° F (138 ° C à 149 ° C) | 10 à 15 secondes | Moyen (4-5 bars) |
| PVC épais / Vinyle | 300 ° F à 320 ° F (149 ° C à 160 ° C) | 15 à 20 secondes | Lourd (6+ barres) |
| Vinyle fin tendance | 260 ° F à 280 ° F (127 ° C à 138 ° C) | 5 à 8 secondes | Moyen léger |
| Composite à base de plantes | 270 ° F à 290 ° F (132 ° C à 143 ° C) | 10 secondes | Moyenne |
Méthode 2 : La méthode DIY / Cricut (pour les créateurs)
Pour les amateurs de loisirs créatifs, la Cricut Maker équipée d'une pointe de gaufrage fine est la solution la plus accessible. Il est toutefois important de préciser le résultat : cette machine effectue un gaufrage à froid, c'est-à-dire qu'elle imprime un motif dans le matériau sans chaleur. Si cette technique est idéale pour les tracés fins, la profondeur de gravure est limitée (généralement inférieure à 0.5 mm ) et, comme la mémoire de forme du plastique n'est pas altérée par la chaleur, le motif peut s'estomper avec le temps. Pour une meilleure tenue, certains utilisateurs emploient un pistolet thermique afin de ramollir préalablement le matériau.
Débossage à froid vs. gaufrage à chaud
La méthode Cricut repose entièrement sur une pression mécanique concentrée sur un point minuscule.
- Le mécanisme: Une petite bille rotative s'enfonce dans le similicuir au fur et à mesure de son déplacement. Elle n'enlève pas de matière (comme la gravure) ni ne le moule à chaud (comme le gaufrage).
- Adéquation matérielle : Il fonctionne mieux sur des surfaces souples et malléables. Cuir PU (Polyuréthane) qui présente une certaine souplesse. Elle est souvent inefficace sur les surfaces plus rigides. PVC ou un revêtement en vinyle épais, qui résiste à la pression et reprend sa forme presque immédiatement.
- L'astuce du pistolet thermique : Pour lutter contre l’effet de « retour élastique », certains artisans utilisent un pistolet thermique chauffer doucement la feuille de similicuir (à environ 150 ° F / 65 ° C) avant On place ensuite le matériau sur le tapis de découpe. Cela ramollit légèrement le plastique, permettant à la pointe de gaufrage de s'enfoncer plus profondément. Cependant, cette méthode est risquée : une chaleur excessive peut déformer le tapis adhésif de la Cricut ou décoller le similicuir pendant l'opération.
L'astuce du « fer et du tampon »
Une alternative simple et courante consiste à utiliser un fer à repasser domestique standard pour chauffer un tampon métallique ou le cuir lui-même. Bien qu'accessible, cette méthode manque de la précision d'une presse à chaud.
- Le processus: On chauffe un tampon métallique sur un fer à repasser, ou bien on presse le fer sur un tampon placé sur le cuir.
- Le risque (chaleur irrégulière) : Cette méthode est très aléatoire. La température d'un fer à repasser domestique fluctue (souvent au-delà de certaines valeurs). 400°C sur les réglages coton), créant des « points chauds ». Sans un thermomètre précis, il est très facile de faire fondre accidentellement la couche de finition PU, laissant une zone brillante et aplatie appelée "vitrage."
- Conseil de sécurité : Si vous tentez cette opération, utilisez toujours une pattemouille (en coton) entre le fer et le cuir, et réglez le fer sur une température basse, « synthétique » (généralement autour de 100 °C). 250°C).
Méthode 3 : Production industrielle de masse (soudage haute fréquence)
Pour les marques et les fabricants produisant des milliers d'unités, la solution réside dans le soudage haute fréquence (HF) , également appelé gaufrage par radiofréquence (RF). Au lieu d'appliquer une chaleur externe comme une presse, le soudage HF utilise un champ électromagnétique précis (généralement réglé sur 27.12 MHz ) pour faire vibrer les molécules à l'intérieur du polyuréthane (PU) ou du PVC. Cette technique génère de la chaleur de l' intérieur vers l'extérieur , fusionnant instantanément les couches de matériau et créant un relief 3D profond et permanent sans brûler la surface – un niveau de définition impossible à atteindre avec un pressage à chaud classique.
Pourquoi la presse à chaud ne s'adapte pas à l'échelle
Si une presse à chaud est excellente pour une production en série de 50 articles en studio, elle échoue au niveau industriel en raison de ses limitations en termes de vitesse et de régularité.
- Le goulot d'étranglement en termes de vitesse : Une presse à chaud fonctionne par conduction thermique (la chaleur se propageant de la plaque au matériau). Cela nécessite un « temps de maintien » de secondes 10-15 plus un temps de refroidissement. En revanche, le soudage HF prend secondes 2-4 par cycle.
- La limite « Scorch » : Pour obtenir une impression profonde avec une presse à chaud, il faut augmenter la température. Cependant, aller au-delà 330°C risque de vitrifier ou de brûler la surface du similicuir. Le soudage HF ne génère de la chaleur que dans les le plastique, en laissant la texture de surface intacte.
La magie du soudage HF
Le soudage HF est la seule méthode permettant de créer du similicuir « sculpté ». Grâce à une électrode (matrice) spéciale en laiton ou en aluminium, la machine fait fondre la structure interne du similicuir et la fusionne avec le support ou une couche de mousse interne.
Ce processus permet :
- Profondeur extrême : Il peut atteindre des profondeurs de relief de 1mm à 3mm sans déchirer la surface.
- Bouts pointus: La pression combinée à la chaleur interne crée des parois verticales nettes sur les lettres ou les logos.
- Retour élastique nul : Comme le matériau est fusionné moléculairement dans sa nouvelle forme, il a 0% de récupération élastiqueLe dessin est permanent.
Comparaison des méthodes de gaufrage
Ce tableau aide les responsables de marque à décider quelle méthode correspond le mieux à leur échelle de production et à leurs exigences de qualité.
| Méthode | Potentiel de profondeur | Vitesse / Débit | Coût de l'outillage | Idéal pour |
|---|---|---|---|---|
| Bricolage (Cricut) | Peu profond (< 0.5 mm) | 1 unité / heure | Bas (0 $) | Amateurs, Prototypes |
| Presse à chaud | Moyen (0.5 – 1.0 mm) | 20 à 40 unités par heure | Moyen (80 150 $ – XNUMX XNUMX $) | Petites marques, studios |
| Soudage HF (industriel) | Profond (1.0 mm+) | Plus de 500 unités par heure | Élevé (400 XNUMX $ et plus) | Production de masse, marques de luxe |
Création d'outillage personnalisé (Hoplok Insight)
Pour les clients B2B, le moule est primordial. Les matrices standard en magnésium utilisées en impression papier se déformeront sous la pression du soudage HF.
Point de vue du fabricant (Hoplok) : Chez Hoplok, nous concevons des électrodes en laiton usinées CNC sur mesure pour nos machines haute fréquence. Nous pouvons même intégrer un bord prédécoupé, qui embosse le logo et découpe simultanément la forme dans le matériau. Cette technologie nous permet de produire des écussons 3D complexes et multiniveaux pour sacs et vestes, fixés chimiquement et garantis inaltérables.
Erreurs fréquentes : pourquoi votre design disparaît ou fond
Deux raisons principales expliquent l'échec du gaufrage du similicuir : une chaleur excessive et un temps de refroidissement insuffisant . Si la température dépasse le point de fusion du matériau (souvent supérieur à 165 °C ), la surface risque de cloquer, de se vitrifier ou de se décoller du support textile. À l'inverse, si la pression est relâchée avant que le matériau n'ait refroidi en dessous de 38 °C , l'élasticité du plastique provoque un « retournement » du motif, laissant une image fantôme qui disparaît en quelques heures.
La surface « brûlée »
Le phénomène de brûlure se produit lorsque la source de chaleur est trop intense ou appliquée trop longtemps. Contrairement au cuir véritable qui durcit et fonce lorsqu'il brûle, le simili cuir fond.
- Vitrage: C'est le premier signe de problème. Le grain texturé (par exemple, le motif de faux cailloux) se transforme en une surface lisse, brillante et plate. Cela se produit souvent à des températures supérieures à 300°C sans feuille de protection en téflon.
- Bouillonnant : Si la chaleur est trop intense, l'adhésif qui colle la couche de polyuréthane au support textile va bouillir et se vaporiser, ce qui provoquera le décollement de la couche. Une fois ce décollement survenu, la pièce est inutilisable.
L’image « fantôme » (retour printanier)
C'est l'erreur la plus frustrante. On appuie sur le motif, on soulève la poignée, et c'est parfait. Une heure plus tard, plus rien. C'est une simple question de physique : les thermoplastiques ne durcissent qu'à froid.
Lorsque vous soulevez la presse, le plastique est encore chaud et élastique. Il tend à reprendre sa forme plate initiale. Pour éviter cela, vous devez maintenir la pression de serrage jusqu'à ce que la température du matériau baisse. Si vous utilisez une presse à chaud, vous devez immédiatement transférer la pièce chaude sur une surface froide et placer un bloc de refroidissement lourd (comme une plaque d'acier ou de granit) dessus pendant au moins 30 à 60 secondes afin de figer les molécules.
Guide de dépannage
Utilisez ce tableau de diagnostic pour éviter les erreurs courantes dans vos documents.
| Problème | Apparence visuelle | Cause première | La réparation |
|---|---|---|---|
| Design Fade | Netteté au début, puis flou/aplatissement. | Mémoire élastique (Pression relâchée à chaud). | Froid sous un poids lourd pour 60 secondes. |
| Bulles de surface | Ampoules ou poches d'air sous la peau. | Surchauffe (Défaillance de l'adhésif). | Baisser la température 20°C; réduire le temps. |
| Bords fondus | Les contours du dessin sont indéfinis/désordonnés. | Trop de pression ou trop chaud. | Réduisez la pression ; assurez-vous que la matrice est affûtée. |
| Séparation du support | Le tissu se décolle du plastique. | bain de chaleur (La chaleur a pénétré trop profondément). | Réduire le temps de maintien (ex., 15 s -> 10 s). |
Gaufrage, débossage et gravure laser sur similicuir
Ne jamais graver au laser du similicuir PVC. C'est la règle de sécurité la plus importante du secteur. Lorsqu'un faisceau laser frappe du PVC (polychlorure de vinyle), il libère du chlore gazeux toxique qui se transforme en acide chlorhydrique au contact de l'humidité de l'air (ou de vos poumons). Ce gaz est mortel pour l'homme et corrode les composants métalliques et l'optique de votre machine laser en quelques minutes. Seul le cuir PU sans PVC est compatible avec la gravure laser. Alors que le gaufrage et le débossage modifient la forme du matériau par une force physique, la gravure laser enlève définitivement de la matière par vaporisation.
Définir les termes
Ces trois termes sont souvent utilisés indifféremment en marketing, mais ils représentent des processus physiques distincts avec des résultats différents :
- Gaufrage (en relief) : Cela crée un design 3D qui s'élève up à partir de la surface. Cela nécessite généralement une matrice en deux parties (une plaque mâle et une plaque femelle) pour pousser le matériau vers le haut par l'arrière.
- Débossage (en creux) : Cela crée un motif qui est pressé down en surface. C'est le résultat standard de la plupart des méthodes d'emboutissage à chaud et de soudage HF décrites dans ce guide. Cela crée un relief en creux.
- Gravure laser (enlèvement) : Ce procédé utilise un faisceau lumineux concentré pour brûler la couche supérieure du similicuir. Il ne modifie pas la forme du matériau ; il retire le revêtement de surface pour révéler la couleur contrastante du tissu sous-jacent.
Avertissement de sécurité : Lasers et PVC
Si vous envisagez d'utiliser une découpeuse laser pour ajouter des logos à vos articles en similicuir, vous devez vérifier la composition chimique du matériau auprès du fabricant (Hoplok fournit des fiches de données de sécurité pour tous ses textiles). Si le matériau contient du vinyle ou du chlorure , il ne peut pas être découpé au laser.
Procédure de test : En cas de doute, effectuez le test de Beilstein (test au fil de cuivre) dans un endroit bien aéré. Chauffez un morceau de fil de cuivre et mettez-le en contact avec le plastique, puis replacez le fil dans une flamme. Si la flamme devient verte, le matériau contient du chlore (PVC) et ne doit pas être découpé au laser.
Comparaison des mesures de sécurité et des techniques
Utilisez cette matrice pour choisir la méthode sûre et appropriée à votre matériau.
| Technique | Processus physique | Sécurité PVC | Effet visuel |
|---|---|---|---|
| Gaufrage/débossage à chaud | Moulage thermoplastique (remodelage) | Coffre-fort (avec ventilation) | Texture 3D, couleur tonale |
| Débossage à froid (Cricut) | Pression mécanique | Coffre-fort | Indentation subtile |
| Gravure au laser | Vaporisation (Combustion) | DANGEREUX (Gaz chlore) | Contraste élevé (couche brûlée/supprimée) |
Questions fréquemment posées
1. Puis-je utiliser un sèche-cheveux pour gaufrer du simili cuir ?
En général, non. Un sèche-cheveux standard ne chauffe pas suffisamment (il atteint généralement une température maximale d'environ 140 °C ) pour atteindre le point de ramollissement du PU ou du PVC ( plus de 280 °C ). De plus, le gaufrage nécessite l'application simultanée de chaleur et d'une forte pression . Tenir un sèche-cheveux d'une main et appuyer de l'autre produit généralement une chaleur irrégulière et une impression faible qui s'estompe rapidement. Un pistolet thermique est un meilleur outil, mais reste plus difficile à maîtriser qu'une presse.
2. Le gaufrage du similicuir est-il permanent ?
Cela dépend de la méthode. Si vous utilisez une méthode de « débossage à froid » (comme avec une Cricut), le motif n'est pas permanent et s'estompera de 50 à 80 % avec le temps en raison de l'élasticité du matériau. En revanche, si vous utilisez le gaufrage à chaud ou le soudage HF et que vous laissez le matériau refroidir sous pression, sa structure moléculaire est modifiée de façon permanente et le motif restera intact pendant toute la durée de vie du produit.
3. Quelle est la température optimale pour le gaufrage du cuir PU ?
La température optimale pour la plupart des cuirs polyuréthanes (PU) standard se situe entre 138 °C et 160 °C (280 °F et 320 °F) . En dessous de 138 °C, le plastique ne ramollit pas suffisamment pour un moulage permanent. Au-dessus de 165 °C (330 °F), vous risquez de faire fondre la surface ou de faire bouillir la couche adhésive, ce qui provoque des bulles. Commencez toujours par une température basse et faites un essai.
4. Le gaufrage abîme-t-il le similicuir ?
Cela peut arriver si c'est mal fait. Les principaux risques sont le brûlure (qui fait fondre le grain et l'aplatit) et le délaminage (qui provoque le décollement du revêtement du support en raison d'une chaleur excessive). Cependant, lorsqu'il est réalisé à la bonne température et pendant le temps de maintien adéquat, le gaufrage renforce physiquement la zone comprimée, la rendant souvent plus dense et plus résistante.
5. Comment les fabricants parviennent-ils à créer un effet alligator sur du faux cuir ?
Les fabricants n'estampent pas les peaux une à une. Ils utilisent d'imposantes machines industrielles d'embossage à rouleaux . Le similicuir est acheminé entre de grands rouleaux d'acier chauffés et gravés du motif alligator. Ce procédé continu applique une pression considérable et une chaleur précise, imprimant la texture à la surface du plastique avant son durcissement.
6. Puis-je utiliser un fer à repasser ordinaire ?
Oui, mais c'est risqué. La température d'un fer à repasser domestique est variable. Pour l'utiliser en toute sécurité, désactivez la vapeur, réglez-le sur une température synthétique (basse à moyenne) et interposez toujours une pattemouille ou une feuille de téflon entre le fer et le cuir. Ne mettez jamais le fer chaud directement en contact avec le plastique, car il fondrait instantanément.
Conclusion : Chaleur, pression et patience
Le gaufrage du simili cuir est un véritable défi physique, notamment face à l'élasticité du plastique. Que vous soyez un amateur utilisant une Cricut ou un responsable de marque supervisant la production de 10 000 sacs, la recette du succès reste la même : une chaleur précise pour assouplir le polymère, une pression suffisante pour mouler la forme et un refroidissement sous charge pour la fixer.
Pour les bricoleurs, des outils comme les pistolets thermiques et les serre-joints peuvent simplifier le processus. Mais pour les marques, la constance est primordiale. Un logo qui se décolore en rayon est un échec en matière d'image de marque.
Hoplok Leather apporte une précision industrielle à cet art. Grâce à nos technologies de pointe en soudage haute fréquence et en gaufrage , nous personnalisons les matériaux pour nos clients B2B, transformant le PU brut en pièces texturées d'exception ou appliquant des logos 3D permanents et nets qui ne se déforment jamais. Contactez Hoplok Leather dès aujourd'hui pour discuter de la personnalisation des outils et de l'image de marque de votre prochaine collection.