
Le bord d'une ceinture non peinte doit présenter un profil défini, une finition de surface et respecter des normes d'inspection. Ici, « bord brut » désigne le bord coupé apparent du cuir tanné, et non une peau brute non traitée. Le biseautage, le rainage et le brunissage sont des opérations distinctes, et le modèle peut en utiliser tout ou partie.
Le biseautage enlève de la matière d'un angle. Le rainurage crée une ligne près du bord, à chaud ou non selon l'outil et le matériau. Le brunissage lisse le bord exposé grâce à un procédé approprié. Un rainurage décoratif n'est pas étanche et aucune de ces opérations ne garantit une durée de vie fixe du produit.
Pour la fabrication de ceintures en cuir sur mesure , il est indispensable de valider le bord souhaité sur l'article en cuir avant de définir les paramètres de production. La procédure suivante explique comment sélectionner les outils, réaliser des essais et obtenir un résultat reproductible pour les ceintures de mode courantes.
Quelles sont les différences entre le biseautage, le rainurage et le brunissage ?
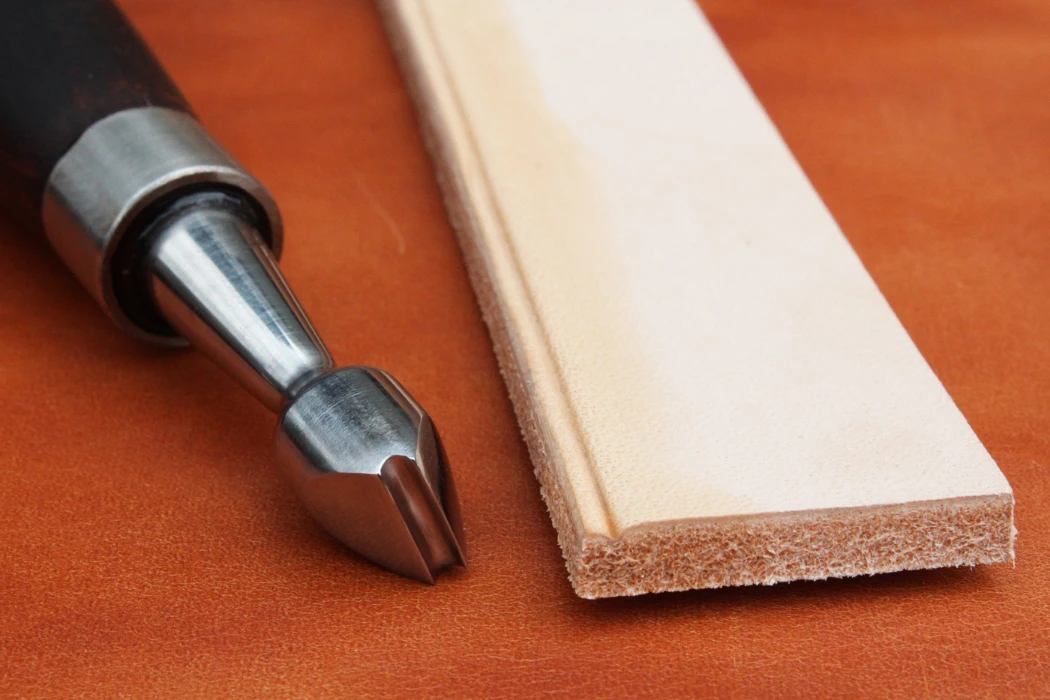
Ces trois opérations agissent sur différentes parties du chant. Le chanfreinage modifie le profil de l'angle ; le rainurage ajoute une ligne régulière sur la face près du chant ; le brunissage travaille sur la surface exposée du chant. Leur séquence et leur pertinence dépendent de la construction et de l'aspect souhaité.
Biseautage : contrôle du profil d’angle
Une chanfreineuse découpe une fine bande dans l'angle. L'objectif est d'obtenir la forme et le toucher convenus, tout en conservant la largeur et l'épaisseur requises. Un enlèvement excessif de matière peut rendre le bord trop fin ou irrégulier. Le chanfrein ne corrige pas tous les défauts de coupe ; il est donc important de vérifier au préalable les dimensions de la sangle et la qualité de la coupe.
Pliage : définir le détail de la bordure
Un outil de pliage trace une ligne à la distance choisie du bord. Certains outils sont munis d'un guide ; d'autres nécessitent davantage de précision de la part de l'opérateur. La chaleur peut modifier l'aspect d'un article adapté, mais un pli ne s'assombrit pas nécessairement et ne constitue pas une preuve de résistance supérieure. Spécifiez la position, la largeur, la continuité et le contraste acceptable de la ligne sur l'échantillon.
L'outilleur Vergez-Blanchard décrit les biseauteuses comme des outils de façonnage des bords et les raineuses comme des outils de marquage des bordures , leur utilisation à chaud ou à froid dépendant de la technique et du cuir. Ces fonctions doivent rester distinctes dans un cahier des charges de production.
Les bords non peints et peints sont des options de conception
Un bord poli et apparent peut convenir à un article en cuir et à une esthétique particulière. Une finition avec bord peint peut également être appropriée si elle est adaptée au support et à l'usage prévu. La présence de peinture n'est pas un gage de cuir refendu de mauvaise qualité, et un bord non peint n'est pas un gage de cuir pleine fleur. Il est important d'examiner attentivement chaque finition afin de vérifier l'aspect et les performances convenus.
| Opération | Action physique | Critères d'approbation |
|---|---|---|
| Chanfreiner | Enlève de la matière dans un coin | Profil, cohérence et dimensions conservées |
| Froissement | Trace une ligne près du bord | Position, continuité, contraste et absence de dommages |
| Brûlant | Lisse la surface du bord exposé | Toucher, apparence et comportement de la surface |
| Peinture des bords, si spécifié | Applique un système de revêtement de bord sélectionné | Couverture, adhérence, flexibilité et aspect |
Comment choisir les outils pour le travail du cuir ?
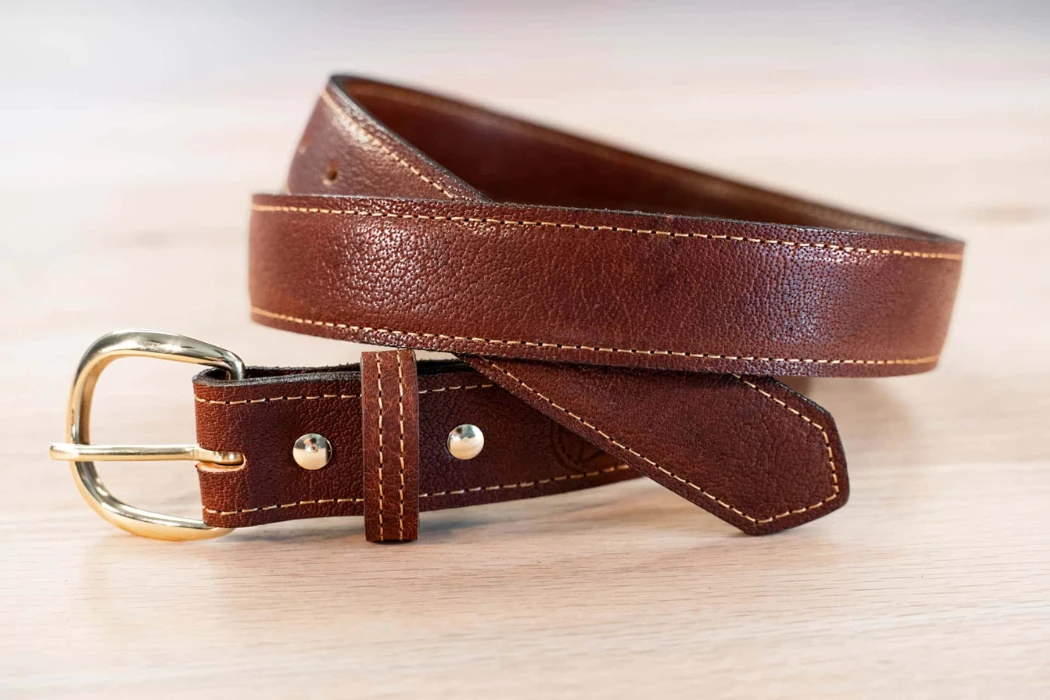
Choisissez l'outil en fonction de sa géométrie et du résultat obtenu. Les tailles de biseauteuses numérotées sont spécifiques à chaque produit ; une biseauteuse n° 3 d'une gamme peut ne pas produire le même profil qu'une biseauteuse n° 3 d'une autre gamme. Notez le fabricant, le modèle et la largeur de coupe, ainsi que l'épaisseur de cuir recommandée.
Utilisez les tableaux de tailles comme point de départ
Les biseauteurs à bords droits Craftool et à bords arrondis TandyPro de Tandy utilisent des dimensions et des épaisseurs de cuir recommandées différentes pour leurs tailles respectives. C'est pourquoi la règle universelle « cuir de 3.5 mm = taille n° 3 » n'est pas fiable. Comparez les outils possibles sur une même chute de cuir et choisissez le profil qui correspond au dessin.
Sélectionnez un plieur et un guide pour le motif
Un outil de pliage à froid peut convenir à certains articles tannés végétalement ; un outil chauffant peut être plus adapté à une finition ou un aspect différent. L’utilisation d’un outil manuel ne nécessite pas forcément de flamme. Suivez les instructions du fabricant et vérifiez que la distance de guidage correspond à la largeur du bord disponible et à la présence éventuelle de coutures.
Les paramètres d'enregistrement sont définis dans les conditions propres à l'outil.
Les graduations d'un contrôleur ne correspondent pas automatiquement à une température en degrés Celsius. Par exemple, le guide d'utilisation du fer à plier FC de Regad fait référence aux graduations d'un fer et d'une alimentation spécifiques. Ne reportez pas ces graduations sur un autre modèle et ne les utilisez pas comme référence générale pour la température du cuir.
Maintenir les surfaces de coupe et de contact
Avant la production, vérifiez l'affûtage du biseauteur et la propreté du rainureur. Suivez les instructions d'entretien du fabricant et préservez la géométrie de l'outil. Le grain abrasif, la pâte à polir et la fréquence d'entretien doivent être adaptés à l'outil ; un traitement quotidien obligatoire à la pâte diamantée ou un ponçage n'est pas systématique. Contrôlez à nouveau l'échantillon après affûtage ou changement de pointe.
Quel flux de travail permet d'obtenir un bord biseauté régulier ?
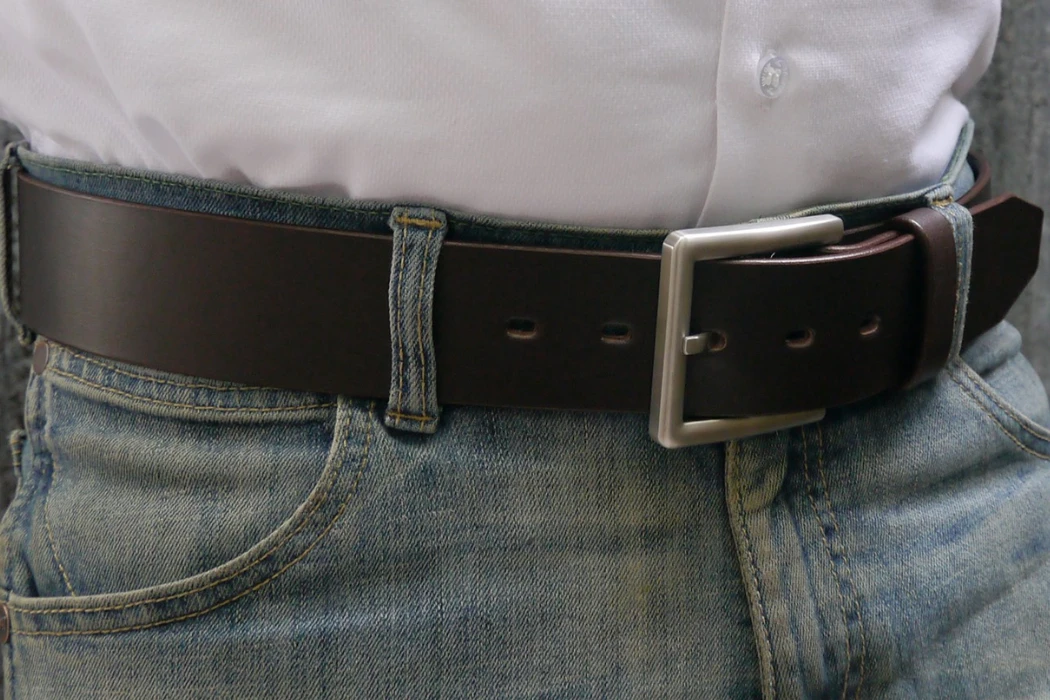
Avant de passer aux bracelets finis, établissez le processus sur un échantillon représentatif. Utilisez le même cuir, la même épaisseur, la même finition et la même préparation que pour la production. Conservez un échantillon physique de référence afin que les opérateurs et les inspecteurs puissent évaluer le même résultat.
1. Inspectez et soutenez la sangle
Vérifiez la largeur, l'épaisseur, la précision de coupe et les défauts de surface. Maintenez fermement la pièce et positionnez vos mains hors de la zone de coupe. Une bande irrégulière ou mobile rend difficile l'obtention d'un bord régulier, même avec un outil bien affûté. Corrigez le problème de coupe sous-jacent avant d'essayer de le masquer par un biseau plus profond.
2. Tester la géométrie de l'outil
Suivez les instructions du fabricant concernant l'orientation et le mouvement. Laissez le canal de coupe s'engager dans l'angle sans le forcer contre la face. Ajustez sur une chute jusqu'à ce que la partie enlevée et le bord restant correspondent au profil approuvé. Il n'existe pas d'angle de coupe unique adapté à tous les biseauteurs et à tous les articles en cuir.
3. Suivez la séquence prévue
Utilisez un mouvement contrôlé et inspectez le bord au fur et à mesure. Traitez les extrémités, les courbes et les zones de pliure en suivant le dessin plutôt que d'appliquer le même trait partout. Si l'outil saute, arrêtez-vous pour vérifier le tranchant, la géométrie, le support et la structure locale du cuir avant de continuer.
4. Préparer la finition
Enlevez les résidus sans abîmer la surface. Si le ponçage, l'humidification, la gomme, la cire ou tout autre produit de brunissage font partie de la méthode envisagée, vérifiez leur compatibilité et leur effet sur l'aspect. Suivez les instructions relatives aux matériaux et à l'équipement. Un grain abrasif fixe ou une vitesse de brunisseuse électrique ne conviennent pas à tous les cuirs, outils et finitions.
5. Vérifier le résultat avant publication
Vérifiez les deux faces et toute la longueur du bord, y compris l'extrémité et le côté de la boucle. Recherchez les entailles, les zones amincies, les irrégularités d'arrondi, les fibres détachées et les variations dimensionnelles du bracelet. Les retouches autorisées doivent rester dans les limites des spécifications convenues et le résultat doit être validé après chaque intervention.
| Enregistrement du processus | Exemple de ce qu'il faut documenter |
|---|---|
| Source | Référence de l'article, couleur, finition et gamme d'épaisseur |
| Outil | Fabricant, modèle, taille et état |
| profil | Aspect du biseau approuvé et dimensions conservées |
| Parcours d'arrivée | Préparation, produit de finition compatible et séquence |
| Acceptation | Référence visuelle, défauts critiques et retouches autorisées |
Quand la préparation à l'humidité est-elle appropriée ?
Certains procédés de travail du cuir utilisent un humidification contrôlée, souvent appelée trempage, mais cette étape n'est pas systématique avant le rainage. La préparation appropriée dépend du cuir et de sa finition, de l'outil et du motif souhaité. L'eau peut altérer la couleur ou laisser des marques sur certains articles ; il est donc conseillé de tester la compatibilité avant toute application en production.
Vérifiez la préparation en vous référant aux instructions relatives au matériel et aux outils.
Utilisez un échantillon représentatif pour comparer les procédés à sec et à humide proposés. Notez la quantité et la méthode d'application en termes pratiques de production. Ne spécifiez pas de temps d'attente précis ni de pourcentage d'eau dans l'éponge pour chaque article ; l'absorption et le séchage varient selon le matériau et les conditions.
Vérifier les changements visibles et dimensionnels
Après séchage complet, inspectez l'échantillon afin de détecter toute trace d'eau, différence de couleur, gonflement, déformation ou dommage à la finition. N'essayez pas de camoufler une marque accidentelle en humidifiant toute la bande, sauf si cette méthode de retouche a été approuvée pour cet article. Un procédé qui semble acceptable à l'état humide peut présenter des différences après séchage.
Évitez les hypothèses non étayées concernant la chaleur et l'humidité.
Une surface humide ne constitue pas une barrière protectrice garantissant la sécurité du réglage à chaud. De même, un délai d'attente précis ne prouve pas que l'humidité a atteint une profondeur suffisante. Suivez la procédure d'essai approuvée et les instructions du fabricant ; arrêtez immédiatement si la surface présente des cloques, des brûlures ou un changement inattendu.
- Indiquez si le procédé approuvé utilise de l'humidité.
- Utiliser la même préparation des matériaux lors des essais et de la production.
- Évaluer l'aspect final après séchage et manipulation.
- Réévaluer après tout changement de couleur ou de finition d'un article en cuir.
Il est important de distinguer la préparation à l'humidité de toute allégation d'imperméabilité concernant la courroie finale. Le pliage et le brunissage ne rendent pas automatiquement un bord exposé étanche.
Comment contrôler la chaleur, la pression et le mouvement ?
Le résultat dépend de l'outil, du matériau, de la pression, du temps de contact et du mouvement. Un réglage adapté à un article peut en endommager un autre. Ni l'étiquette de tannage ni la mention « pleine fleur » ne définissent une température ou une force de contact optimale.
Approuver une fenêtre de traitement sur un matériau représentatif
Suivez les instructions du fabricant et effectuez un essai sur le matériau prévu. Modifiez un seul paramètre à la fois et comparez le résultat avec l'aspect souhaité. Notez le réglage du contrôleur, l'astuce, la préparation et la méthode d'usinage, y compris les étapes de préchauffage ou de vérification requises par l'équipement.
Définir la limite plutôt qu'une recette universelle
Spécifiez la position, la continuité, le contraste et la profondeur ou l'aspect acceptable des lignes sur le dessin et l'échantillon physique. Choisissez un guide adapté au profil du bord et à l'assemblage. N'utilisez pas de décalage fixe de 1.5 à 2.0 mm, de force de 2 kg ni de vitesse de déplacement fixe, sauf si ces paramètres ont été préalablement approuvés pour ce modèle.
Cohérence du traitement des vérifications
Maintenez un contact et un support contrôlés lors du déplacement de l'outil dans les sections droites et courbes. Un temps de maintien, une pression ou une chaleur excessifs peuvent endommager le matériau, mais il n'existe pas de seuil de brûlure universel d'une seconde. Si le résultat change en cours de production, vérifiez la buse, les réglages, la préparation du matériau et la méthode de l'opérateur avant de redémarrer.
| Problème observé | Éléments à examiner |
|---|---|
| Ligne ondulée ou décalée | Guide de contact, forme de la sangle, support et sélection d'outils |
| Contraste variable | Variation des matériaux, préparation, contact et thermofixation |
| Traîner ou gratter | État de la pointe, contamination, géométrie et finition de surface |
| Brûlant ou brûlant | Compatibilité des procédés, chaleur, temps de contact et préparation |
| Bord trop coupé ou mince | Géométrie de la chanfreineuse, contrôle de l'outil et dimensions initiales |
Ne pas répéter automatiquement une passe à chaud ni réhumidifier une zone endommagée. Déterminer si la reprise permet de respecter les spécifications approuvées ; rejeter ou refaire la pièce dans le cas contraire. L’inspection du bord fini doit inclure un contrôle de l’aspect et des performances du produit.
Questions fréquemment posées
Peut-on plier du cuir sans chaleur ?
Oui, certains outils et articles en cuir peuvent être rainés à froid. Vérifiez la méthode et le rendu sur un échantillon. Le rainage à froid n'est pas intrinsèquement inférieur, et une ligne foncée obtenue par chauffage n'est pas nécessaire pour tous les modèles.
Quelle taille de biseauteuse convient à une courroie de 3.5 mm ?
Vérifiez les dimensions et les recommandations pour la gamme d'outils appropriée, puis effectuez un essai sur le matériau. Les dimensions indiquées ne sont pas standardisées d'un fabricant à l'autre ni d'un modèle à l'autre. Privilégiez la qualité du profil de l'arête restante plutôt que la dimension seule.
Pourquoi une chanfreineuse saute-t-elle ou arrache-t-elle le bord ?
Les causes possibles incluent un outil émoussé ou inadapté, un support irrégulier, une mauvaise orientation de l'outil ou des variations locales du matériau. Vérifiez ces facteurs avant de modifier la pression ou d'enlever davantage de matière. Suivez les instructions d'affûtage du fabricant lorsque l'entretien est nécessaire.
À quelle distance du bord doit se situer un pli ?
Définissez la distance dans le dessin, en tenant compte du biseau, de la largeur de la sangle, des coutures et de la bordure souhaitée. Un outil de guidage peut faciliter le respect de la distance approuvée, mais aucun décalage unique n'est obligatoire pour toutes les sangles.
Le biseautage doit-il précéder le brunissage ?
Lorsque les deux opérations sont spécifiées, le chanfreinage consiste généralement à façonner l'angle avant l'obtention de la surface brunie finale. Il est impératif de vérifier la séquence complète avec le matériau et le décor réels afin que les opérations ultérieures n'altèrent pas le résultat approuvé.
Quelle température faut-il utiliser pour le cuir tanné végétal ?
Suivez les instructions du fabricant et effectuez un essai sur le matériau. Notez précisément les réglages de l'outil et du contrôleur ; ne présumez pas qu'une valeur de contrôleur correspond à une température de pointe mesurée ni qu'une plage de réglage s'applique à tous les cuirs tannés végétalement.
Approuver une spécification Edge pour la production
L'obtention d'un bord non peint régulier commence par un profil défini et un essai sur le cuir prévu. Il convient de consigner l'outil, la préparation, la séquence et les critères d'acceptation, puis de contrôler la production par rapport au prototype. Ni un pli décoratif ni un bord poli ne remplacent le contrôle de la courroie complète.
Pour un projet de ceinture Hoplok , veuillez indiquer votre choix de matériau, les dimensions de la sangle, la référence du bord, le type de couture et le dessin de la ligne de pliure. Nous confirmerons la finition proposée et la validerons par la réalisation d'un échantillon. Les commandes minimales sont de 300 ceintures en cuir véritable ou de 1 000 ceintures en polyuréthane. Le délai de réalisation des échantillons est généralement de 2 à 3 semaines et celui de la production en série de 60 à 90 jours, l'expédition étant organisée séparément.






