
La fabrication de ceintures en cuir associe généralement le travail manuel à l'utilisation de machines à différentes étapes. La découpe, le parage, la couture, la finition et l'assemblage des ferrures peuvent chacun faire appel à différents niveaux de mécanisation. Si les équipements d'une usine permettent d'assurer la répétabilité et la productivité, ils ne garantissent pas l'identité des matériaux, l'absence de défauts ni la conformité automatique.
Pour les responsables des achats, la comparaison pertinente consiste à vérifier si le processus proposé respecte la conception approuvée, les tolérances, l'aspect et le calendrier de livraison. Ce guide explique les étapes de production et les éléments à demander lors de la comparaison de programmes de fabrication de bandes transporteuses artisanales et automatisées.
Quelles sont les différences entre les processus artisanaux et automatisés ?
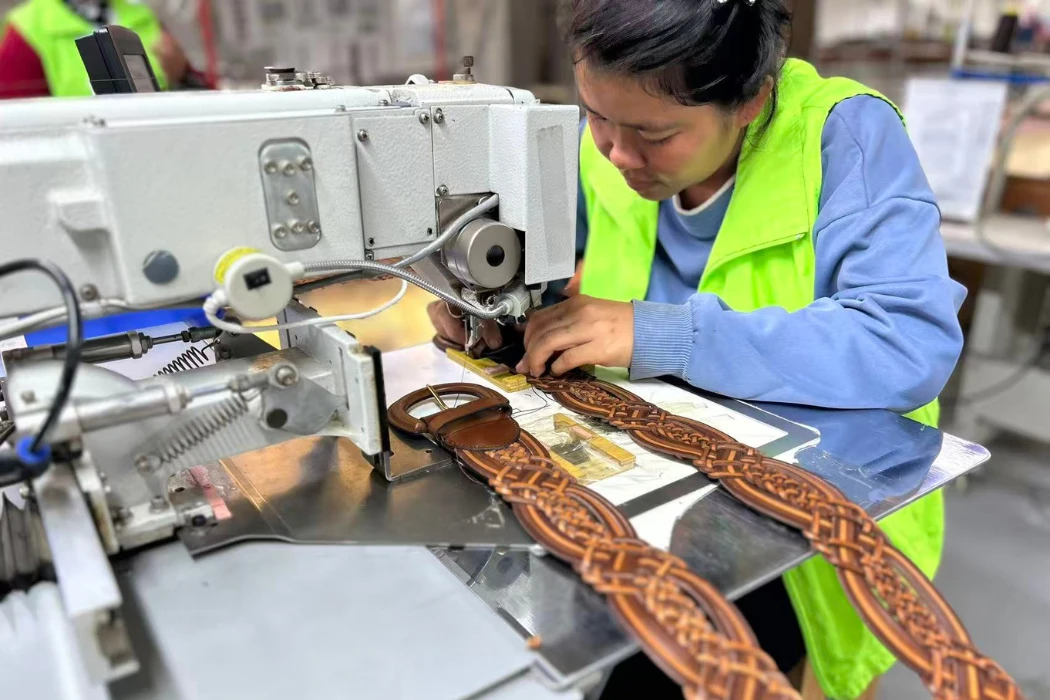
Outils manuels, machines à commande numérique et équipements programmables peuvent coexister dans une même usine. Une presse de découpe hydraulique est un équipement mécanisé, mais cela ne signifie pas nécessairement que la mise en place, le chargement ou le contrôle des matériaux soient automatisés. Il convient de décrire le processus réel plutôt que d'attribuer une qualité en fonction des étiquettes « fait main » ou « automatisé ».
Découpe
La découpe manuelle et les coupe-sangles dépendent de guides adaptés et d'une bonne maîtrise de l'opérateur. La découpe à l'emporte-pièce utilise un outil physique, tandis que les couteaux numériques et autres systèmes similaires suivent un programme. Le positionnement du matériau, l'état de la lame, le calibrage et le contrôle qualité influent toujours sur le résultat. Les spécifications d'une machine ne garantissent pas une tolérance universelle de ±0.1 mm sur toutes les lanières de cuir.
Couture
La couture industrielle peut faciliter la formation de points répétables, et certains systèmes permettent de contrôler les motifs ou d'autres paramètres. L'aiguille, le fil, la tension, le support et la manipulation du matériau nécessitent encore des développements et des vérifications. Ni la couture à la machine ni la couture à la main ne garantissent l'absence de boucles lâches, de points sautés ou de ruptures.
Finition des bords
Les bords brunis, peints, repliés et autres nécessitent des procédés adaptés au matériau et à l'aspect souhaité. L'utilisation de machines peut faciliter l'application ou le polissage, mais la préparation, l'ordre des couches et le séchage ou le durcissement restent essentiels. Un traitement des bords n'offre pas une étanchéité universelle ni une garantie contre l'écaillage.
| Comparaison | Question utile pour les acheteurs |
|---|---|
| Sortie | Quelles sont les capacités disponibles pour cette construction et cette commande ? |
| Dimensions | Quelles sont les tolérances validées et comment sont-elles mesurées ? |
| lustrée | Quelle variation est acceptable par rapport à l'échantillon de référence ? |
| Changements | Quels outils, paramètres et essais changent selon le style ? |
| Échantillonnage de produits | Quelles sont les étapes de développement et d'approbation qui déterminent le calendrier ? |
| Contrôle de qualité | Comment les défauts sont-ils détectés, enregistrés et contenus ? |
Évaluez les échantillons et le processus de fabrication. Évitez de supposer qu'un atelier artisanal présente toujours un taux de défauts constant ou qu'une chaîne automatisée peut produire n'importe quelle quantité sans limites de matériaux ni de planification.
Quelles sont les principales étapes de fabrication d'une courroie ?
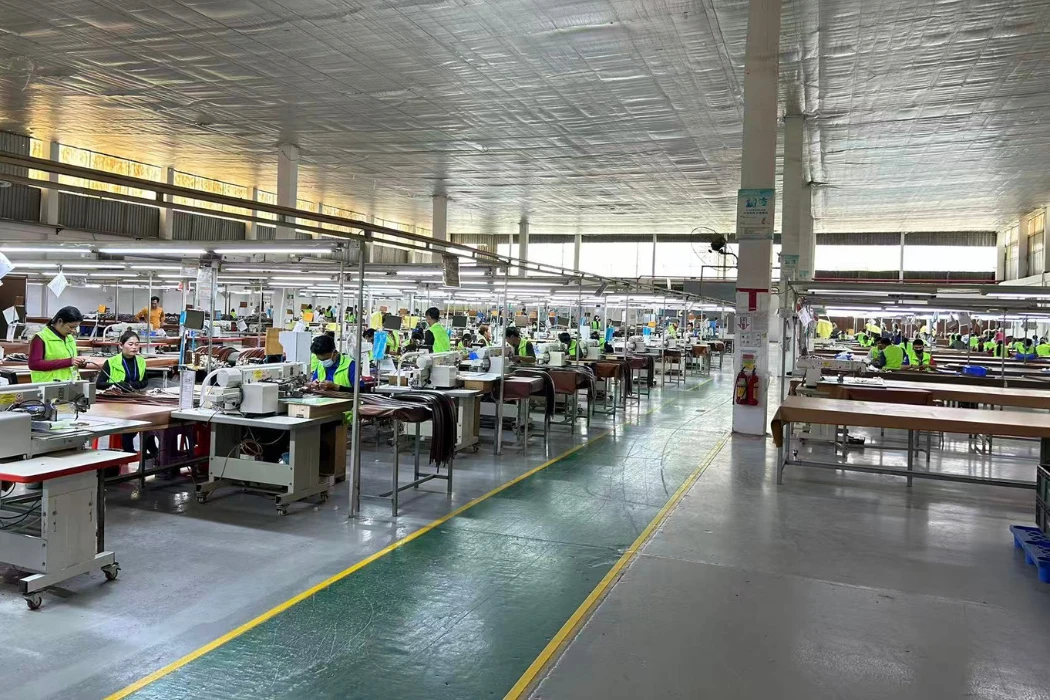
La fabrication d'une ceinture tendance commence par la sélection de cuirs ou de matières synthétiques et de composants spécifiques. Elle ne débute pas nécessairement avec des peaux brutes. Les étapes varient selon qu'il s'agisse d'une ceinture simple couche, d'une doublure, d'un tressage ou d'un style décoratif.
Examen des matériaux et préparation de l'épaisseur
Vérifiez le matériau, sa finition, les zones utiles et l'épaisseur requise. Le refendage permet d'ajuster l'épaisseur totale, tandis que le rabotage local réduit l'épaisseur à des endroits précis, comme un pli. Aucune de ces opérations ne permet de réparer toutes les zones fragiles ni d'épaissir une section déjà mince. Définissez les objectifs et les tolérances pour la construction finale.
Mise en page et découpe
Positionnez les pièces en tenant compte de la surface utile, des caractéristiques naturelles, de l'orientation et des exigences esthétiques. Choisissez le système de découpe adapté au matériau et au modèle. Le système NEK de Comelz illustre que la numérisation, le marquage des défauts ou des zones de qualité et l'imbrication manuelle ou automatique sont des fonctions distinctes. L'équipement peut faciliter la planification, mais il ne dispense pas de la définition des critères relatifs au matériau.
Parage, collage et préparation des bords
Définir les zones de chanfreinage autorisées et l'épaisseur restante. Prévoir le collage, le doublage et le renforcement le cas échéant. Séparer le processus d'encollage et le temps de polymérisation requis du séchage de la peinture de chant. Une épaisseur de pliure fixe d'un millimètre n'est pas adaptée à tous les matériaux ni à tous les types de fixations.
assemblage de couture et de quincaillerie
Définissez la construction des coutures et l'aspect requis sur des échantillons. Fixez les boucles, les passants ou autres éléments de quincaillerie à l'aide d'outils adaptés. La géométrie et l'espacement des trous doivent être conformes au dessin du produit. Les opérations peuvent être réalisées séparément plutôt que simultanément sur une chaîne de production continue.
Vérifications finales et emballage
Vérifier les dimensions, l'aspect, le fonctionnement et les performances des échantillons testés. Gérer les rebuts et les retouches conformément à la procédure approuvée. Confirmer la protection de l'emballage et l'étiquetage avant la livraison de la commande.
Demandez quelles étapes du processus de fabrication sont réalisées par le fournisseur sur le site proposé et quels composants ou opérations proviennent d'ailleurs. Une simple photo de l'équipement ne permet pas d'établir un processus de production complet.
Comment les machines peuvent-elles garantir une qualité constante ?
L'utilisation d'équipements contrôlés facilite le maintien d'une opération répétable, mais les variations naturelles des matériaux et les changements de processus persistent. Il est essentiel de définir l'objectif, la méthode de mesure et la tolérance avant de comparer les fournisseurs. L'exigence d'une conformité absolue ne saurait remplacer un cahier des charges d'inspection.
La vidéo de production jointe illustre un processus et ne constitue pas une preuve de tolérance, de rendement, de taux de défauts ou de certification pour une commande d'acheteur.
Contrôle dimensionnel
Indiquez la largeur, la longueur totale, l'épaisseur et les dimensions de construction locales avec les tolérances. Vérifiez la méthode de mesure et l'état du matériau. Une largeur programmée doit être vérifiée après les opérations concernées ; ni l'outil de coupe ni l'affichage de la machine ne garantissent à eux seuls la dimension finale.
Emplacement des trous
Utilisez un dessin ou un gabarit approuvé pour contrôler la position, la forme et l'espacement. Vérifiez l'état et l'alignement de l'outillage. Un trou correctement positionné peut néanmoins s'allonger ou se déchirer sous des charges ou des conditions de matériau inadaptées ; la précision dimensionnelle ne garantit donc pas la durabilité de la fixation.
Aspect des coutures et des bords
Validez le positionnement des coutures, l'aspect des points et la tolérance des variations de bord. Vérifiez les réglages après tout changement de matériau ou de fil et inspectez le résultat. Un tunnel de séchage ne garantit pas un séchage instantané de toutes les finitions et ne permet pas d'éliminer complètement les risques de bulles, de craquelures ou de mauvaise adhérence.
| Zone de contrôle | Preuves à demander |
|---|---|
| Dimensions | Dessins approuvés, tolérances et relevés de mesures |
| Disposition des trous | Inspection du modèle, de l'outillage de référence et des échantillons |
| Coutures | Critères approuvés en matière de construction, d'aménagement et d'apparence |
| Bords | Procédé compatible avec les matériaux et échantillons finis |
| Défauts | Catégories enregistrées, enquête et mesures correctives |
| Modifications | Examen des modifications apportées aux matériaux, aux outils et aux processus |
Évaluer les taux de défauts uniquement à partir de données comportant une définition claire, une période définie, une gamme de produits spécifique et une base d'inspection précise. Aucun taux de défaut inférieur à 1 % ni aucun résultat « zéro défaut » ne sont revendiqués ici.
Comment la finition du cuir affecte-t-elle la ceinture ?
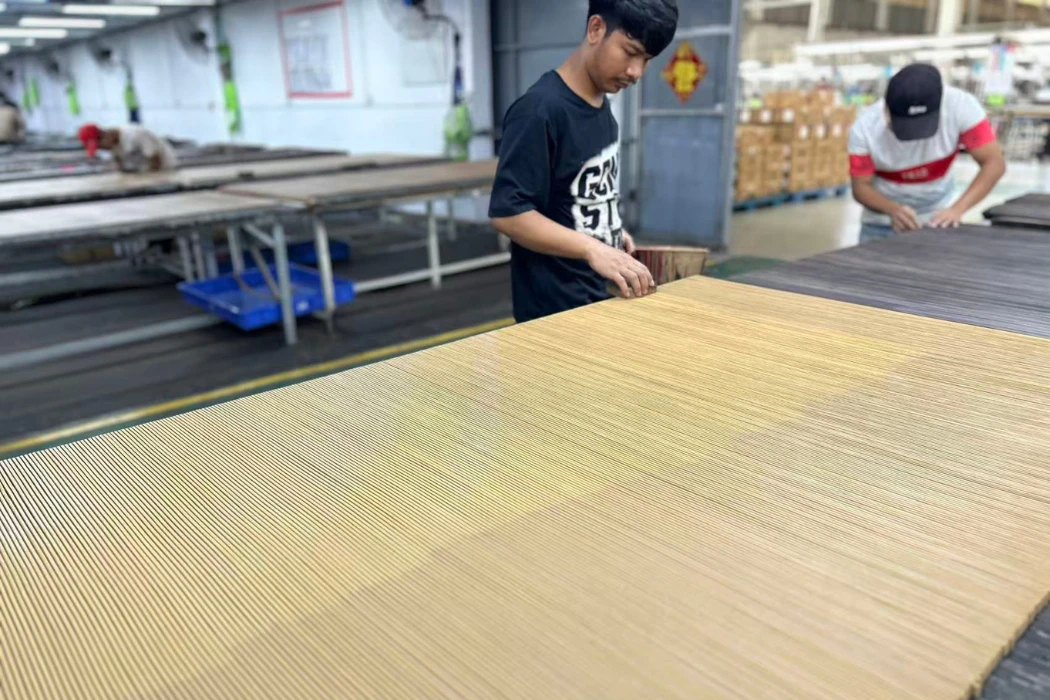
Le tannage transforme la peau en cuir ; la finition du cuir ajuste ses propriétés telles que la couleur, le toucher, la texture et l’aspect de surface après les étapes de traitement précédentes. Le cuir brut est déjà tanné, et non de la peau animale brute. Le procédé de finition requis dépend de l’article en cuir et du cahier des charges.
Examinez l'article entrant
Identifiez la croûte ou le cuir fini, le tannage et les traitements antérieurs, le cas échéant. Vérifiez les zones utilisables, l'épaisseur et l'aspect. Ne présumez pas que toutes les croûtes sont teintes, uniformément absorbantes ou nécessitent la même séquence d'étirage et de foulonnage.
Développer la couleur et l'effet de surface
Le recours à la pulvérisation, au revêtement, au polissage, au gaufrage, au tribofinition et à d'autres opérations est possible selon les besoins. Le procédé doit être adapté au matériau et au système de finition. L'automatisation ne garantit ni température de polissage universelle, ni séchage instantané des couleurs, ni résistance à l'eau.
Approuve le style pull-up et vintage
L'effet pull-up désigne un changement de couleur qui se produit lorsqu'un cuir adapté est plié ou étiré, généralement associé à l'application d'huiles ou de cires. L'effet précis dépend de l'article. Un aspect vintage ou vieilli peut être obtenu par différents traitements ; il n'existe pas de recette universelle de brossage ou d'injection de cire.
Conserver la gamme de couleurs et d'aspects approuvée et vérifier le matériau fini pour la fabrication prévue de la courroie. Un échantillon doit être identifié par article et finition plutôt que considéré comme une preuve de la production journalière d'une usine.
La lunette de finition d'Hoplok
ProPelli, au Cambodge, est une usine de finition du cuir de 5 000 m² qui traite des croûtes provenant de sources externes. Sa certification LWG Gold actuelle s'applique à cette usine. Il ne s'agit pas d'une tannerie de peaux brutes, et cette certification ne concerne pas toutes les ceintures finies ni toutes les usines Hoplok.
Comment les modèles personnalisés doivent-ils être développés pour la production ?
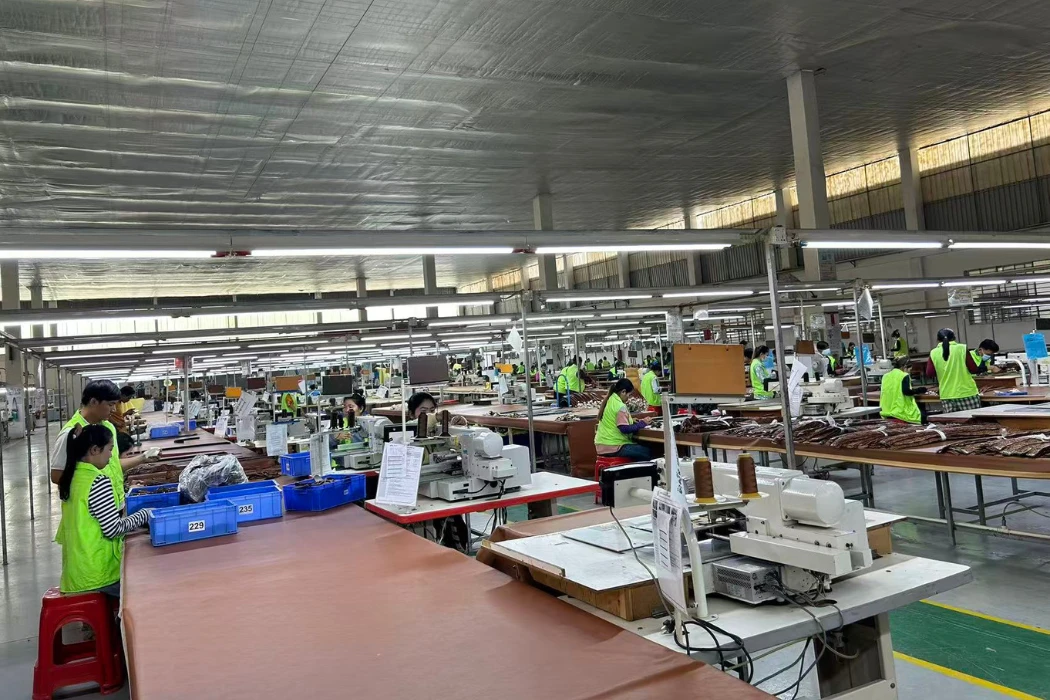
La personnalisation dépend des matériaux, de l'outillage, des équipements et des compétences disponibles. Une opération programmable peut simplifier certaines modifications, mais de nouveaux éléments, largeurs ou motifs décoratifs peuvent toujours nécessiter des outils, des dispositifs de fixation, une mise en place et des échantillons. Il est impossible de redimensionner une matrice de découpe physique simplement en saisissant une nouvelle dimension dans sa presse.
Matériel personnalisé
Vérifiez le schéma de la boucle et de la fixation, le matériau, la finition, les pièces d'accouplement et les outils de réglage nécessaires. Assurez-vous de la compatibilité et du bon fonctionnement avec le bracelet. Le passage d'un type de boucle à un autre peut modifier le pliage, le renforcement, le jeu et les tests ; la transition n'est pas forcément instantanée.
Logos et texture
Précisez le motif, ses dimensions, son emplacement et l'aspect souhaité. Mettez au point une technique de marquage (estampage, gaufrage, etc.) directement sur le matériau. L'utilisation d'une presse ne garantit pas une profondeur identique sur toutes les peaux. Un gaufrage imitant le crocodile peut constituer un effet décoratif sur un cuir classique ; il ne doit pas être présenté comme du cuir exotique véritable.
Gamme de largeur et de taille
Définissez les dimensions requises et le matériel compatible, puis vérifiez les dimensions. Confirmez les réglages des outils et des guides, ainsi que leur impact sur le débit et le rendement des matériaux. Aucune plage de largeur illimitée ni aucun changement de format sans perte de temps de production ne sont autorisés.
Constructions tressées et détaillées
Un procédé peut combiner des composants découpés avec un assemblage manuel ou d'autres opérations. Il est important de vérifier la faisabilité et l'aspect souhaité à l'aide d'échantillons. La présence d'équipements automatisés dans une autre partie de l'usine ne signifie pas que chaque tresse ou élément décoratif est fabriqué automatiquement par une machine.
| Changer | Que faut-il réviser ? |
|---|---|
| Boucle ou quincaillerie | Fixation, dégagement, outils et fonction |
| Logo ou texture | Réponse des œuvres d'art, des outils et des matériaux |
| Largeur ou longueur | Patron, guides, correspondance des tailles et ajustement du matériel |
| Construction | Empilement des couches, couture, bords et tests associés |
| Matériau ou finition | approbation de la compatibilité du procédé et de l'apparence |
Comment évaluer les allégations environnementales ?
L'automatisation peut faciliter le contrôle des procédés, mais elle ne garantit pas à elle seule une réduction de l'impact environnemental. Il convient d'évaluer les matériaux, l'énergie, les produits chimiques, les déchets et les extrants réels en fonction d'un périmètre défini. Les procédés manuels et automatisés doivent être comparés sur la base de produits et de paramètres équivalents.
Rendement matériel
Les logiciels d'imbrication facilitent le placement des pièces, mais le rendement dépend de la qualité du cuir, des zones utilisables, du motif, de la direction et des exigences esthétiques. Demandez un indicateur de rendement précis et des données comparatives. Ne présumez pas que chaque cuir numérisé atteint un taux d'utilisation supérieur à 85 % ni que toutes les chutes ne finissent pas à la décharge.
Finition et émissions
Examinez le système de finition sélectionné, le processus d'application et les contrôles pertinents. La pulvérisation automatisée ne permet pas de capturer la totalité des pulvérisations excédentaires ni d'empêcher tous les rejets. Vérifiez les preuves et les dispositifs de contrôle réels de l'installation plutôt que de les déduire d'un convoyeur ou d'une cabine de pulvérisation.
Certification et étendue des tests
Vérifiez l'entité, le site, l'activité et la validité de tout certificat ou audit fourni. Un test de matériau ou de produit doit porter sur l'échantillon et les exigences applicables. L'automatisation ne garantit pas la conformité REACH, la conformité des produits destinés aux enfants, la certification ISO ni l'utilisation d'un système d'évaluation environnementale particulier.
Pour communiquer un attribut environnemental, utilisez une affirmation précise et étayée. Ni une certification d'installation ni l'achat d'une machine ne prouvent que la courroie est sans danger pour toutes les utilisations ou qu'elle n'a aucun impact environnemental.
Questions fréquemment posées
Comment sont fabriquées les ceintures en cuir véritable ?
Le procédé dépend du modèle. Le cuir tanné est sélectionné, préparé, découpé et assemblé avec les finitions, coutures et accessoires nécessaires. Certaines ceintures sont monocouches, d'autres doublées ou renforcées. La fabrication d'une ceinture ne se fait pas forcément à partir de peaux brutes.
Quelles machines sont utilisées dans une usine de courroies ?
L'équipement envisageable comprend des machines de découpe, de refendage, de parage, de couture, de pressage et de finition. Il convient de se renseigner sur les équipements et les opérations prévus pour la conception proposée plutôt que de supposer une ligne automatisée unique.
Comment les bords de la ceinture sont-ils finis ?
La méthode peut inclure la peinture, le brunissage, le pliage ou toute autre technique de construction approuvée. Choisissez le procédé adapté aux matériaux et aux exigences esthétiques, puis vérifiez le résultat. Aucune machine ne garantit l'absence totale de décollement des bords.
Quelle est la différence entre le cuir pleine fleur et le cuir refendu ?
Le cuir pleine fleur conserve le grain d'origine ; le cuir refendu provient d'une couche de peau séparée. La finition et la fabrication varient au sein de ces deux catégories. Le cuir refendu n'est pas toujours enduit de polyuréthane, et son appellation seule ne garantit pas la durabilité de la ceinture.
Comment fait-on pour percer des trous de manière uniforme ?
Un agencement précis, un outillage adapté, un alignement et un contrôle rigoureux permettent de maîtriser le positionnement. Les procédés manuels et mécanisés peuvent tous deux utiliser des guides. Validez le résultat dimensionnel et les performances correspondantes.
Une usine peut-elle fabriquer des courroies tressées ?
Validez la tresse, le matériau et la méthode d'assemblage proposés à l'aide d'échantillons. La découpe et l'assemblage peuvent nécessiter différents niveaux de mécanisation ; la présence d'équipements ne suffit pas à elle seule à établir toutes les capacités de conception.
Combien de temps faut-il pour commander une ceinture Hoplok ?
L'échantillonnage des courroies prend généralement 2 à 3 semaines et la production en série 60 à 90 jours, hors transport. Veuillez confirmer la disponibilité des matériaux, les homologations, l'outillage et le calendrier du projet dans le devis ; l'automatisation ne garantit pas un délai de livraison court pour toutes les commandes.
Choisissez un processus conforme au cahier des charges de la ceinture approuvée
Comparez les fournisseurs en analysant leur processus de production réel, les échantillons approuvés, les tolérances, les dossiers de qualité et les délais de livraison. L'équipement permet une production répétable, tandis que le choix des matériaux, la mise en place par des spécialistes et le contrôle qualité contribuent au résultat final.
Pour la fabrication de ceintures sur mesure Hoplok , veuillez préciser le design, le matériau, les accessoires, les tailles disponibles et le marché cible. Les commandes minimales sont de 300 ceintures en cuir véritable ou de 1 000 ceintures en polyuréthane. Veuillez indiquer le site de production et les échantillons et tests nécessaires à l'approbation.
Hoplok indique une capacité de production mensuelle de 200 000 à 300 000 courroies en cuir véritable et de 600 000 à 800 000 courroies en polyuréthane. Il s'agit de fourchettes de production et non d'un engagement de livraison pour une commande spécifique. Veuillez vérifier la capacité disponible pour la configuration et le calendrier sélectionnés.






